




 Casa
 Productos

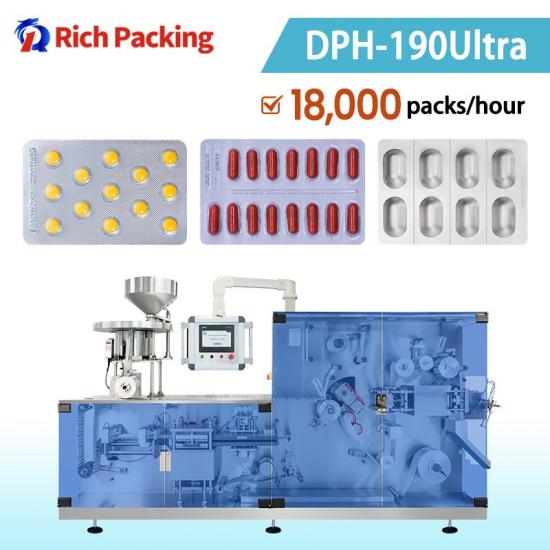
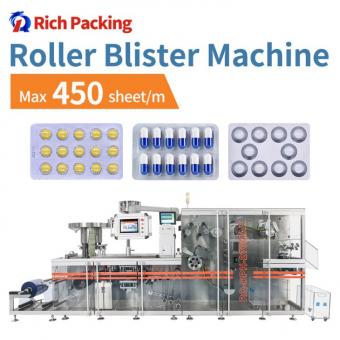
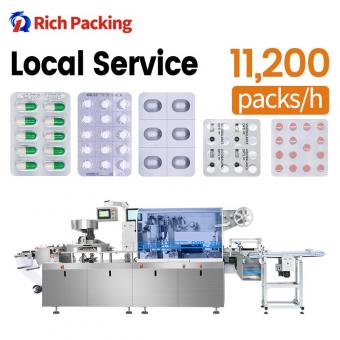
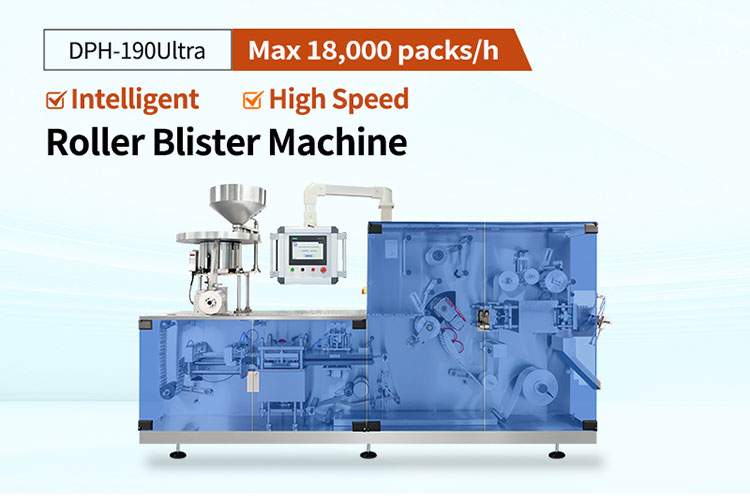
Blistera de rodillos DPH-190Ultra
¿Desea saber más sobre este producto?
No dude en contactarme y estaré encantado de responder a todas sus preguntas.
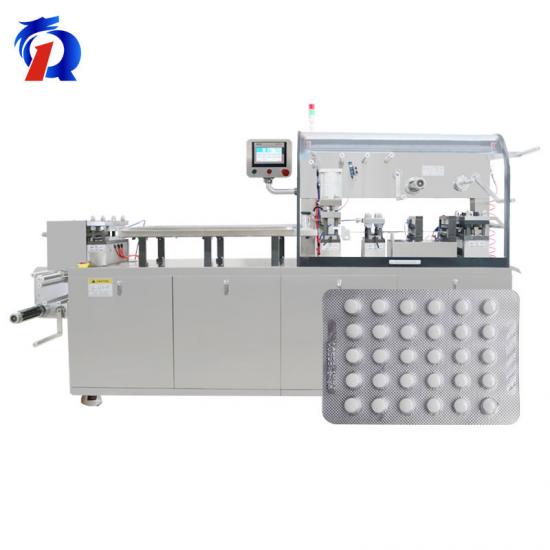
DPH-190Ultra: Una blistera compacta de rodillo-placa para productos farmacéuticos y nutracéuticos
Expandir la producción de tabletas o cápsulas plantea una cuestión práctica de envasado: ¿cómo puede un fabricante aumentar la producción de blísteres manteniendo el equipo adecuado para el espacio disponible y la cartera de productos? Una línea que tiene dificultades para satisfacer la demanda puede retrasar los envíos, mientras que un sistema más grande puede añadir requisitos de capacidad e instalación que superan las necesidades del proyecto.
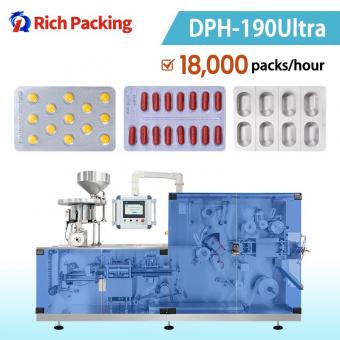
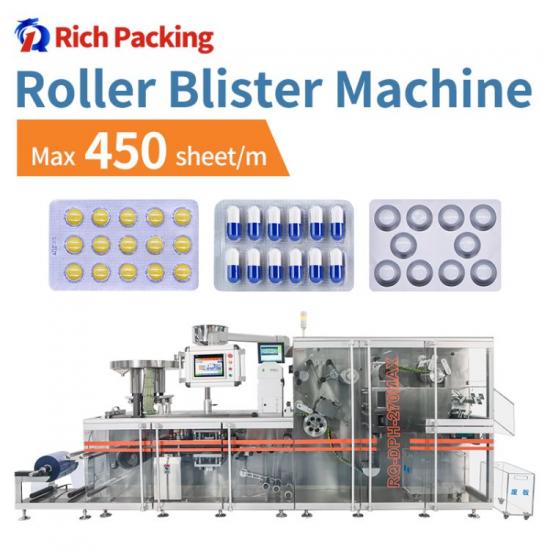
Rich Packing Machinery desarrolló la blistera de rodillo-placa DPH-190Ultra para fabricantes que enfrentan esta brecha de capacidad. Al combinar el formado de placa plana con el termosellado por rodillo, ofrece una producción máxima nominal de 300 blísteres terminados por minuto en un diseño de tres blísteres por corte, equivalente a 18,000 blísteres por hora.
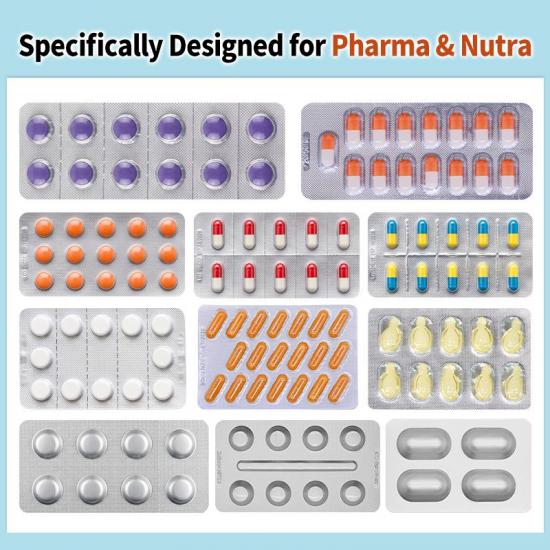
Para los productores farmacéuticos y nutracéuticos, su valor también radica en cómo la máquina maneja diferentes productos, materiales y formatos. El formado, la tracción y el corte controlados por servomotores, el herramental modular y los sistemas de alimentación configurables ayudan a abordar estos requisitos dentro de una máquina que mide 3,500 x 950 x 1,800 mm.
¿Cuándo debería considerar una blistera de rodillo-placa?
Vale la pena evaluar una blistera de rodillo-placa cuando el envasado se ha convertido en una limitación para la producción de tabletas o cápsulas. La decisión comienza con la producción requerida para cada producto, la duración de las campañas de producción y la cantidad de formatos que la línea debe manejar.
Una máquina de placa plana existente puede seguir siendo adecuada para los lotes más pequeños o los requisitos de envasado particulares de un fabricante. Cuando la producción alcanzable cae por debajo de la demanda, el siguiente paso es evaluar un sistema con capacidad adicional frente al mismo producto y diseño de blíster. Comparar los blísteres terminados en condiciones equivalentes hace que esa evaluación sea más útil.
La DPH-190Ultra está posicionada para plantas farmacéuticas, fabricantes de nutracéuticos y fabricantes por contrato que buscan una mayor producción de blísteres con un diseño de máquina compacto. Su herramental modular también la hace relevante cuando una sola máquina necesita servir para varias especificaciones de tabletas o cápsulas.
Antes de seleccionar un modelo, revise los tamaños de lote, la frecuencia de cambio de formato, las horas de funcionamiento planificadas y la capacidad posterior. La contribución de una máquina a la producción depende de los blísteres aceptados que entrega durante el tiempo de funcionamiento disponible, incluidos los efectos de la alimentación, los rechazos y las interrupciones.
DPH-190Ultra de un vistazo: Producción, dimensiones y rango de formato
Las siguientes especificaciones proporcionan un punto de partida para evaluar la DPH-190Ultra frente a un requisito de producción.
|
Especificación |
DPH-190Ultra |
|
Estructura de la máquina |
Formado de placa plana con termosellado por rodillo |
|
Producción máxima nominal |
Hasta 300 blísteres terminados/min; 18,000 blísteres/hora |
|
Diseño de producción máxima |
Tres blísteres terminados por ciclo de corte |
|
Frecuencia de corte |
60-100 ciclos de corte/min |
|
Área máxima de formado |
230 x 215 mm |
|
Profundidad máxima de formado |
12 mm |
|
Rango de carrera de alimentación |
160-240 mm |
|
Ancho de película |
170-215 mm |
|
Dimensiones de la máquina, L x An x Al |
3,500 x 950 x 1,800 mm |
|
Potencia total instalada |
17.5 kW |
|
Peso de la máquina |
2,400 kg |
A 100 ciclos de corte por minuto con tres envases terminados por corte, la producción calculada es de 300 envases por minuto. Un diseño de blíster diferente puede producir un número distinto de envases terminados a la misma frecuencia de corte. El rendimiento de tabletas o cápsulas también depende del número de cavidades en cada envase.
Por lo tanto, la velocidad de operación requerida debe establecerse utilizando el producto real, el alimentador, los materiales de formado y sellado, y el plano de envase aprobado. Defina la producción aceptada sostenida durante un período de prueba acordado, incluyendo cómo se registrarán los rechazos y las paradas.
El área máxima de formado describe el envolvente del herramental; las dimensiones del blíster terminado dependen del diseño seleccionado. La planificación de la instalación también debe incluir el acceso del operador, el espacio libre para mantenimiento, los servicios públicos y cualquier equipo conectado más allá de las dimensiones indicadas de la máquina.
Cómo funcionan juntos el formado de placa plana y el sellado por rodillo
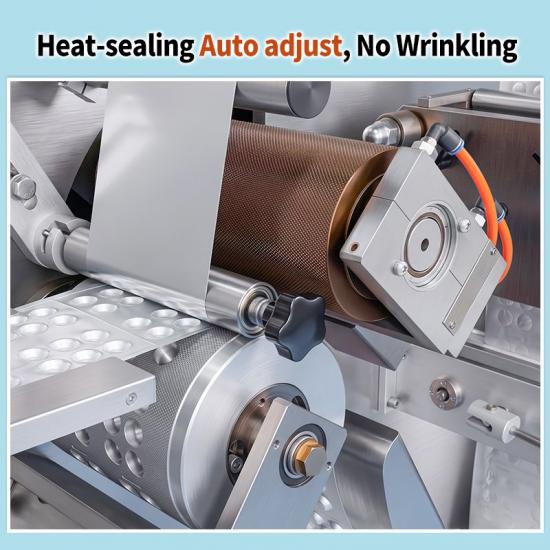
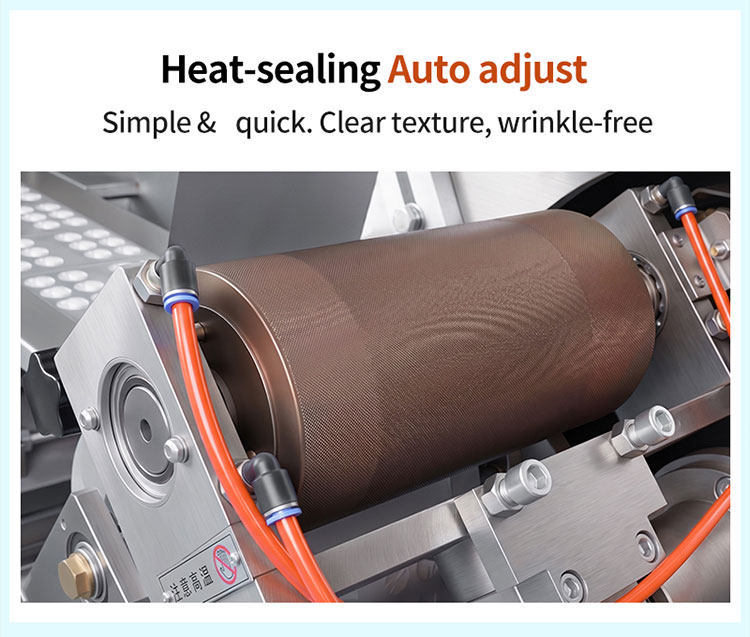
La DPH-190Ultra combina dos procesos en una configuración de rodillo-placa. Su estación de placa plana forma las cavidades, mientras que la estación de termosellado por rodillo une la banda de formado y el material de sellado. El movimiento controlado y la manipulación del material ayudan a mantener la alineación a medida que la banda pasa a través de operaciones sucesivas.
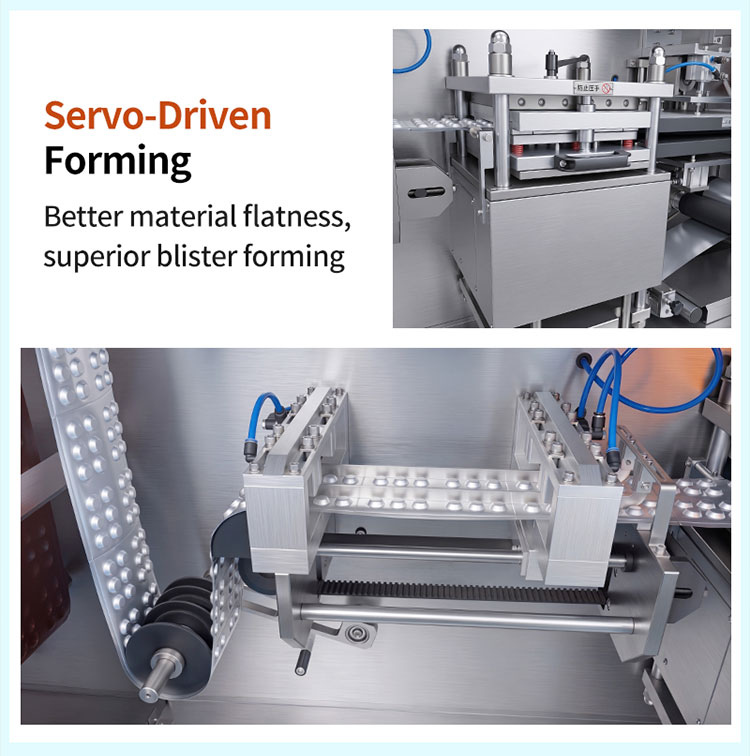
Formado, tracción y corte controlados por servo
El control por servo se aplica al formado, la tracción y el corte. En la estación de formado, el movimiento controlado del molde permite que el movimiento de cierre se ralentice a medida que el molde se aproxima al cierre. El mecanismo de formado utiliza una estructura de doble manivela y doble leva con una fuerza nominal de 11 toneladas, aproximadamente 110 kN, para soportar la operación de formado.
La tracción por servo hace avanzar el material de acuerdo con la carrera seleccionada. Los operadores establecen la longitud de alimentación a través de la HMI y realizan ajustes posicionales para el formato de blíster. La alimentación de corte controlada por servo respalda entonces la alineación entre la banda formada y el herramental de corte.
Estas funciones brindan a los operadores configuraciones definidas para el movimiento y el posicionamiento al configurar un formato. La función de reinicio de un solo toque también ayuda a devolver los mecanismos controlados por servo a sus posiciones de referencia.
Control de temperatura y tensión de la banda
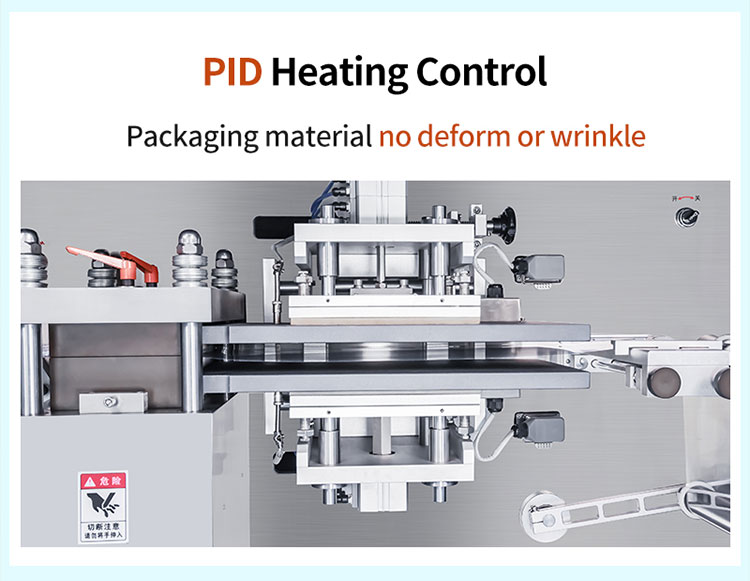
La máquina utiliza control de temperatura PID segmentado en la estación de calentamiento, con enfriamiento respaldado por un enfriador estándar. Los ajustes de calentamiento y enfriamiento deben adaptarse al material de formado y a la velocidad de operación.
El control de tensión de la lámina y la corrección de la banda abordan la manipulación del material a medida que las bobinas se desenrollan. Un dispositivo de aplanamiento previo inverso en la sección de sellado está diseñado para ayudar a controlar la curvatura del envase. Juntas, estas características respaldan un recorrido estable de la banda y la presentación del envase; los ajustes de sellado aún deben establecerse para la construcción del material seleccionado.
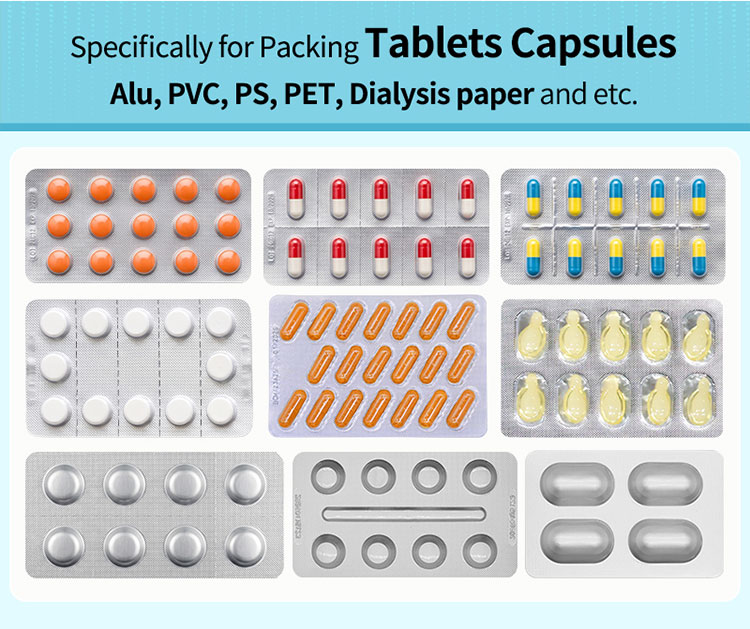
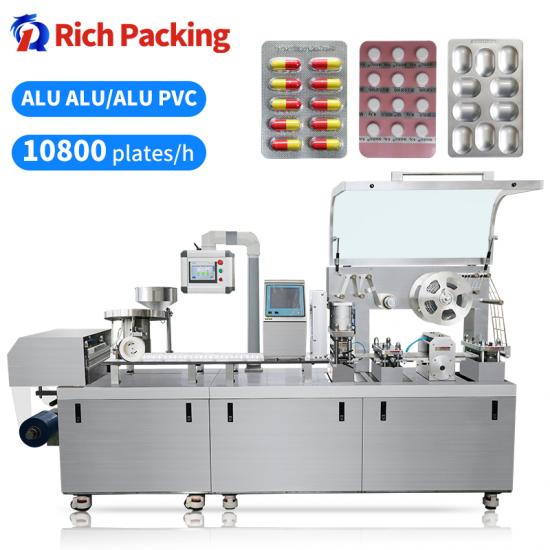
Envasado de tabletas y cápsulas en blísteres de Alu-PVC y Alu-Alu
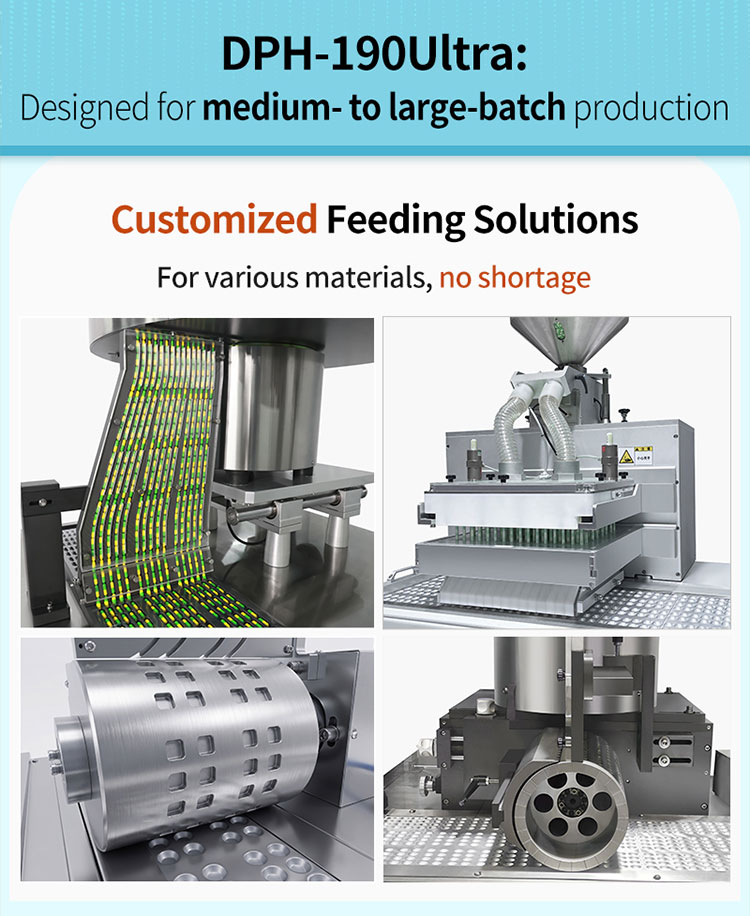
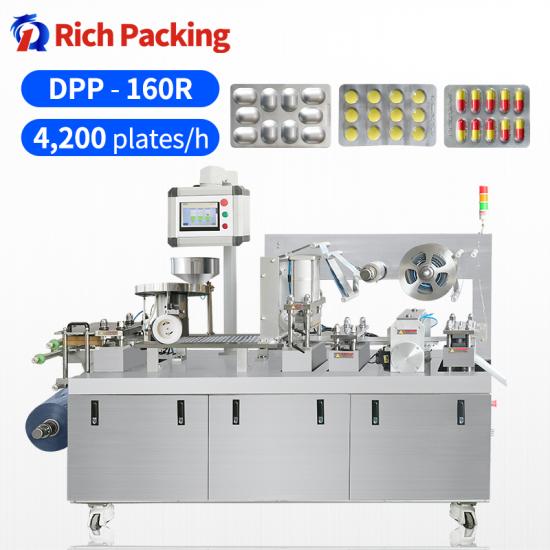
La alimentación del producto es fundamental para el rendimiento de una máquina de envasado en blíster farmacéutico. La forma de la tableta, las dimensiones de la cápsula, la condición de la superficie y la fragilidad afectan la consistencia con la que los productos entran en las cavidades. Se debe seleccionar un alimentador en función de estas características y evaluarlo con muestras representativas.
La DPH-190Ultra puede configurarse con disposiciones de alimentación por cepillo, pista guía o rodillo. Su alimentador multinivel ajustable está destinado a tabletas y cápsulas, incluyendo tabletas con formas adecuadas. Para tabletas polvorientas y sin recubrimiento, se puede considerar un sistema opcional de eliminación de polvo y control estático.
Para el envasado de Alu-PVC, los ajustes de formado y sellado deben adaptarse a la película plástica y a la lámina de aluminio de sellado seleccionadas. Las dimensiones de la cavidad deben acomodar el producto mientras respaldan un llenado y una manipulación fiables.
El envasado de Alu-Alu requiere el herramental y la configuración de alimentación correspondientes. La DPH-190Ultra admite la conversión a través de cuatro componentes de herramental modulares. Se encuentra disponible una disposición de alimentación de rodillo y deslizador dedicada para esta aplicación para ayudar a gestionar la colocación del producto en cavidades formadas en frío.
Elija la estructura de envasado utilizando los datos de estabilidad del producto y el rendimiento de barrera requerido. Confirme las especificaciones del material, el herramental y la producción alcanzable para cada formato, incluso cuando la misma máquina vaya a procesar envases de Alu-PVC y Alu-Alu.
Gestión de cambios de formato y limpieza entre lotes
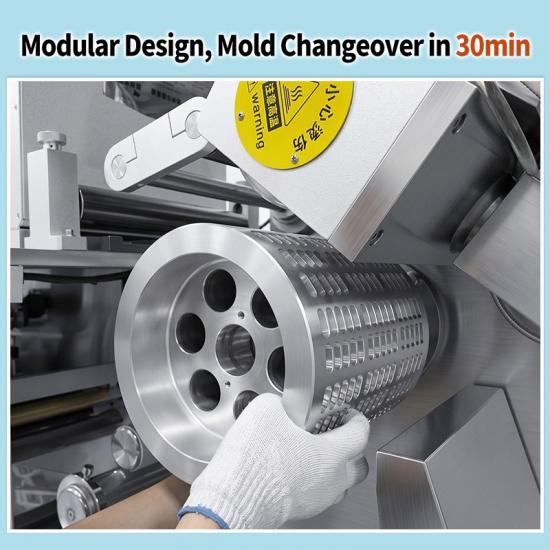
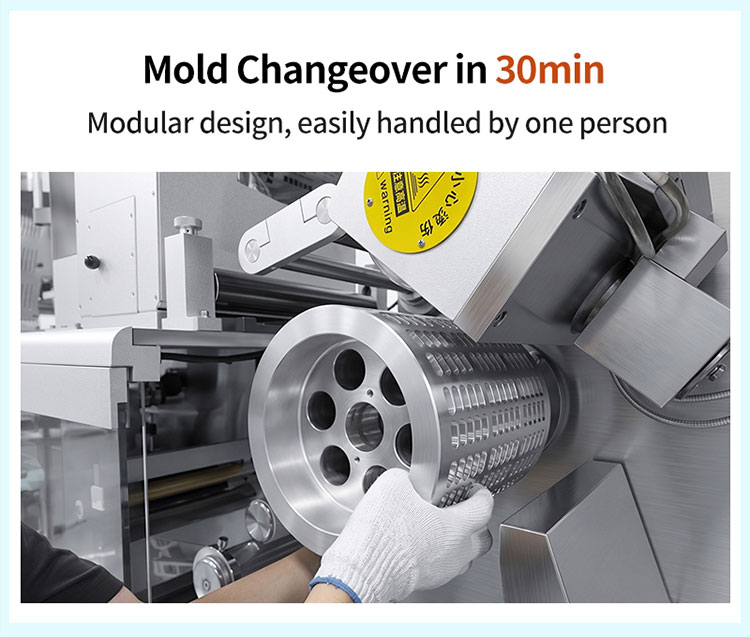
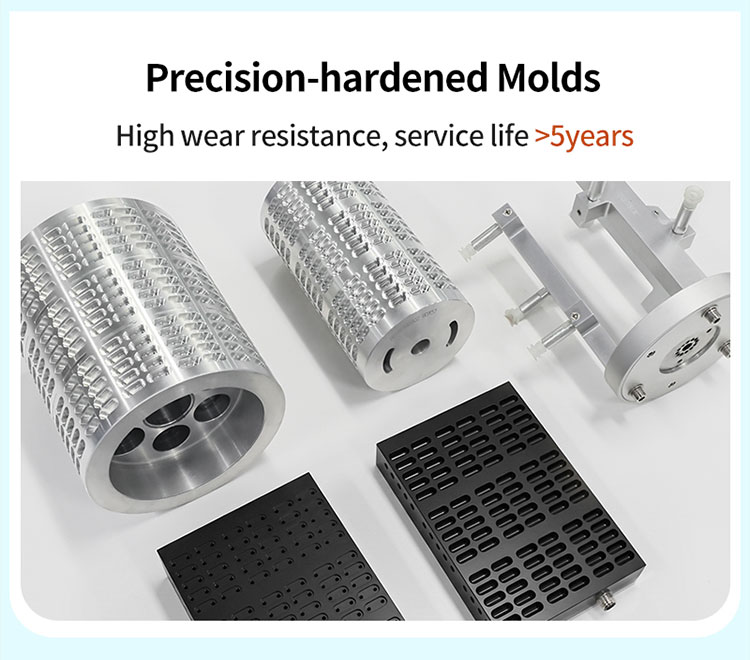
Para los fabricantes que procesan varios productos, los cambios de formato afectan el tiempo disponible para la producción. La DPH-190Ultra utiliza herramental tipo cajón y estaciones modulares para simplificar la extracción, instalación y posicionamiento del molde.
El tiempo especificado para el reemplazo completo del juego de moldes es de 30 minutos. Esto proporciona una base útil para revisar el procedimiento de herramental con un operador capacitado. La limpieza, el despeje de línea, los cambios de alimentador y las verificaciones de producción deben cronometrarse por separado al estimar el intervalo completo entre lotes.
El diseño modular separa las áreas de formado, sellado, tracción, codificado y corte. Los componentes de transmisión mecánica se encuentran hacia la parte trasera de la máquina, lo que facilita el acceso para la limpieza y el mantenimiento. Los procedimientos de limpieza deben reflejar los productos que se manipulan y los requisitos de producción propios del fabricante.
El uso de material es otra parte de la planificación del formato. El diseño de corte seleccionado determina la cantidad de banda utilizable convertida en envases terminados y el desperdicio de borde resultante. El posicionamiento repetible también puede ayudar a reducir las ejecuciones de ajuste innecesarias durante la configuración.
Para una comparación de costos significativa, revise el diseño de blíster propuesto, las especificaciones de la bobina y el procedimiento de configuración en conjunto. Registre el uso de material y la producción aceptada durante una ejecución representativa para que las opciones de herramental puedan evaluarse frente a las condiciones de producción reales.
Inspección, funciones de datos e integración de estuchado
La DPH-190Ultra puede configurarse con funciones adicionales para adaptarse al proyecto de producción. La cotización debe identificar las opciones seleccionadas y su alcance operativo previsto.
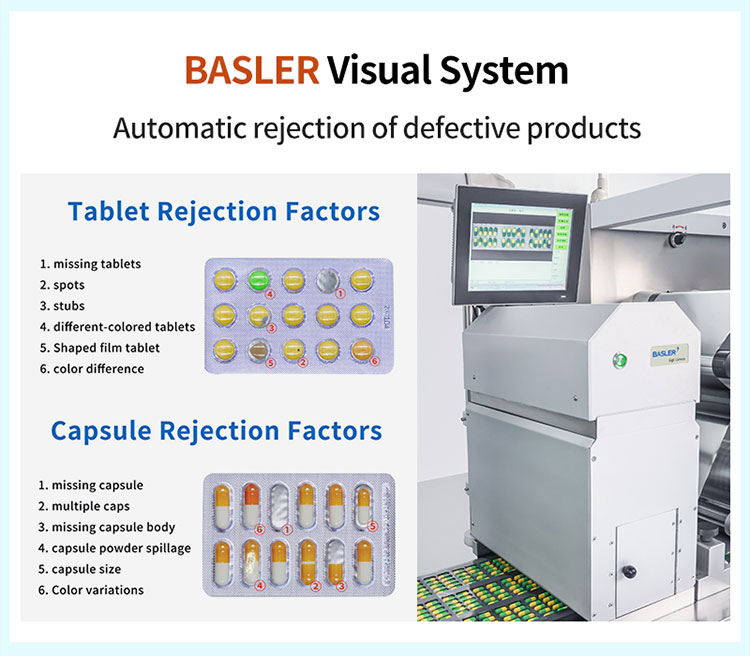
Se puede considerar la inspección visual y el rechazo opcionales de Basler para productos faltantes, tabletas rotas, productos apilados y diferencias especificadas de tamaño o color. Los requisitos de detección deben describir los defectos a identificar, las muestras utilizadas para las pruebas y el comportamiento de rechazo esperado. Esto brinda a los equipos de producción y calidad una base clara para la evaluación.
Para proyectos de producción digital, discuta la conectividad MES y las funciones opcionales de OEE o relacionadas con 21 CFR Part 11. Defina los registros, el acceso de los usuarios, las interfaces y la verificación de software necesarios para la instalación. Esto establece qué capacidades pertenecen a la configuración suministrada y cuáles dependen de los sistemas y procedimientos más amplios del cliente.
La máquina también reserva una interfaz de programa para la conexión a equipos posteriores como una estuchadora automática. La planificación de la integración debe cubrir la transferencia de blísteres, el conteo de envases, la acumulación, las señales de control y el comportamiento de parada/reinicio.
La capacidad de estuchado debe calcularse utilizando el número de blísteres por estuche y la producción requerida de estuches terminados. Revisar estas interfaces con antelación ayuda a que las secciones de blíster y estuchado operen como una línea de envasado coordinada.
Qué confirmar antes de solicitar una cotización para la DPH-190Ultra
Una cotización útil comienza con una descripción clara de la tarea de envasado. Envíe a Rich Packing Machinery la siguiente información:
·Muestras de producto, dimensiones, forma y características de manipulación relevantes.
·Un plano acotado del blíster, incluyendo cavidades por envase y requisitos de codificación.
·Especificaciones de los materiales de formado y sellado, espesores y dimensiones de las bobinas.
·Producción sostenida objetivo, tamaños de lote y frecuencia esperada de cambio de formato.
·Funciones requeridas de inspección, rechazo, software e integración con equipos posteriores.
·Espacio disponible, servicios de la planta, requisitos de documentación técnica y necesidades de instalación.
Para instalaciones en América del Norte, Europa, Oriente Medio y el Sudeste Asiático, la planificación de proyectos en el extranjero debe abordar las condiciones reales del sitio. Confirme el voltaje y la frecuencia eléctrica, el aire comprimido, la refrigeración, las rutas de acceso, el idioma de operación y los acuerdos de capacitación y servicio requeridos. El suministro eléctrico de la DPH-190Ultra puede personalizarse dentro del rango documentado de 110-410 V, 50/60 Hz; el suministro exacto debe especificarse para la máquina solicitada.
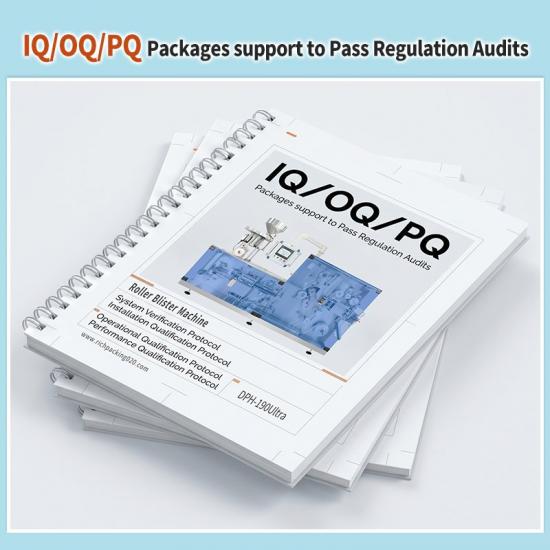
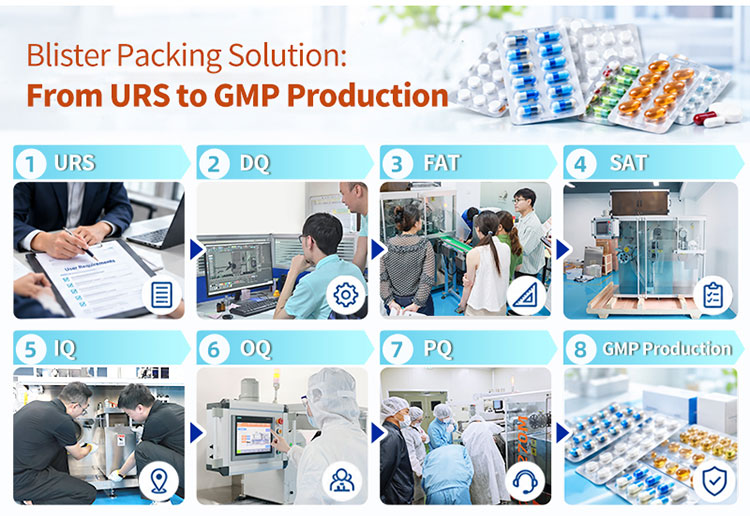
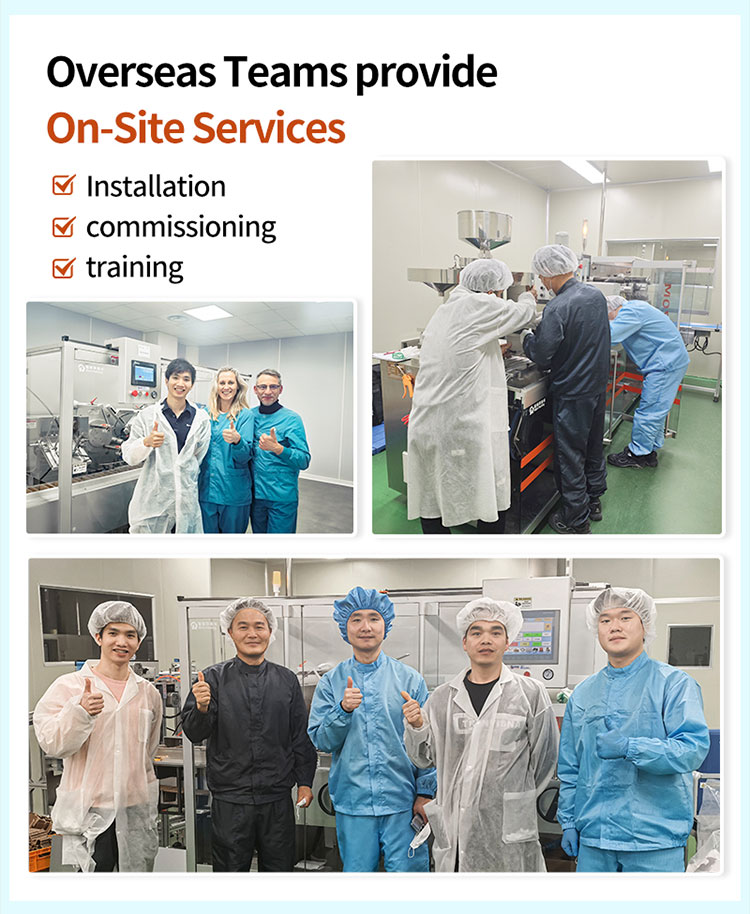
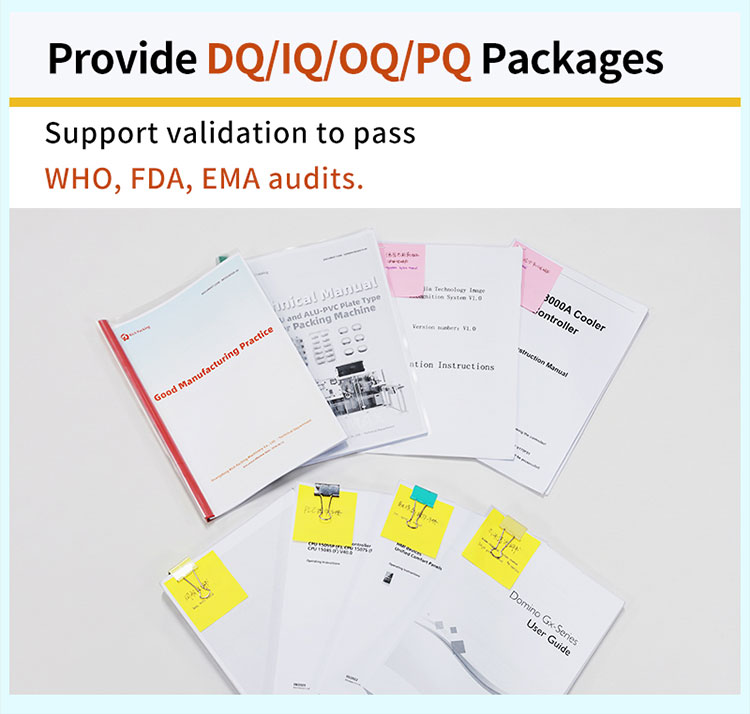
Acuerde una prueba de aceptación en fábrica, o FAT, en torno a los productos, materiales y formatos propuestos. Los puntos de aceptación útiles incluyen la producción sostenida, los resultados de formado y sellado, el comportamiento de alimentación, los desafíos de inspección, los cambios de formato y las interfaces de línea relevantes. Especifique los documentos técnicos requeridos y el alcance del soporte de calificación en el contrato de compra.
Solicite una revisión de configuración de la DPH-190Ultra
Comparta sus muestras de tabletas o cápsulas, el formato de blíster objetivo y los requisitos de producción con Rich Packing Machinery para discutir el alimentador, el herramental, las opciones y la disposición de línea adecuados.
Preguntas frecuentes: Máquina de envasado en blíster DPH-190Ultra
1. ¿Qué tipo de máquina de envasado en blíster es la DPH-190Ultra?
Es una máquina de envasado en blíster de rodillo-placa que combina el formado de placa plana con el termosellado por rodillo. El formado, la tracción y el corte utilizan control servo.
2. ¿Cuál es su producción máxima?
El máximo nominal es de 300 blísteres terminados por minuto, o 18,000 por hora, con tres blísteres por ciclo de corte. La producción real depende del producto, los materiales y la disposición.
3. ¿Puede envasar tabletas y cápsulas farmacéuticas y nutracéuticas?
Sí. Los alimentadores y el herramental se seleccionan según las dimensiones, forma y características de manipulación del producto. Se deben evaluar muestras representativas antes de la aprobación de la configuración.
4. ¿Admite envases tanto de Alu-PVC como de Alu-Alu?
Sí, con el herramental y la configuración de alimentación correspondientes. Las especificaciones de los materiales y la producción alcanzable deben confirmarse por separado para cada aplicación.
5. ¿Cuánto tiempo lleva un cambio de molde?
El tiempo especificado para el reemplazo completo del juego de moldes es de 30 minutos. La limpieza, el despeje de línea y las verificaciones de producción requieren tiempos adicionales por separado.
6. ¿Cuánto espacio de instalación se requiere?
Las dimensiones de la máquina listadas son 3,500 x 950 x 1,800 mm. Deje espacio adicional para el acceso del operador, mantenimiento, servicios y equipos conectados.
7. ¿Incluye inspección por visión?
La inspección por visión Basler y el rechazo son opcionales. Especifique las verificaciones de defectos requeridas y verifique el rendimiento con productos representativos y muestras de defectos.
8. ¿Están disponibles las funciones relacionadas con 21 CFR Part 11?
Las funciones de software relacionadas son opcionales. Defina los registros, controles, interfaces y alcance de verificación requeridos al especificar el proyecto.
9. ¿Puede la DPH-190Ultra conectarse a una estuchadora?
Se reserva una interfaz de programa para la conexión posterior. La transferencia de blísteres, el conteo de envases, las velocidades de operación y las señales de control requieren una revisión de integración específica para el proyecto.
10. ¿Puede el suministro eléctrico adaptarse a una instalación en el extranjero?
El rango personalizable documentado es de 110-410 V a 50/60 Hz. Confirme el suministro exacto del sitio y la configuración eléctrica final antes de realizar el pedido.
11. ¿Qué deben confirmar los compradores sobre la FAT y los documentos técnicos?
Acuerde los productos de prueba, materiales, condiciones de funcionamiento y criterios de aceptación. Enumere los manuales, planos y documentos de soporte de calificación requeridos en el contrato de compra.
12. ¿Cómo se determinan el precio y el tiempo de entrega?
Dependen del herramental, alimentadores, inspección, opciones de software y alcance de la integración. Envíe muestras, un plano del blíster y los requisitos de producción para obtener una cotización y un cronograma específicos para el proyecto.
 Red IPv6 admitida