




 Casa
 Productos
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

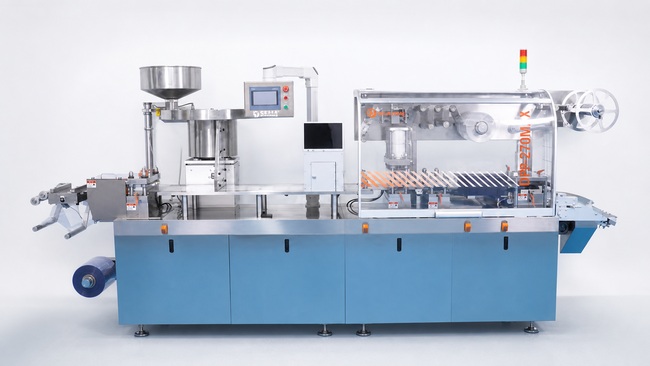
Para un fabricante farmacéutico por contrato, CDMO o fabricante OEM, una línea de envasado en blíster puede necesitar procesar diferentes productos, tamaños de tabletas o cápsulas, disposiciones de cavidades y dimensiones del blíster terminado a lo largo del tiempo.
La frecuencia real de los cambios de formato depende del catálogo de productos de cada fabricante, los pedidos de los clientes y el tamaño de los lotes. Algunas plantas pueden realizar largas campañas con el mismo producto, mientras que otras pueden cambiar las especificaciones con mayor frecuencia. Lo importante es qué sucede cuando la siguiente especificación debe entrar en producción.
En este entorno, la velocidad de funcionamiento nominal de unMáquina de envasado en blísterEsto solo cuenta una parte de la historia. Una máquina puede funcionar rápidamente una vez que comienza la producción, pero si cada cambio de formato requiere un largo proceso de desmontaje, alineación manual y repetidas pruebas, se pierde una cantidad significativa de tiempo de producción disponible entre lotes.
Para los fabricantes por contrato,tiempo de cambioforma parte de la capacidad de producción real.
Por lo tanto, la pregunta de compra no debe limitarse a "¿Qué tan rápido puede funcionar la máquina de blíster?". También debe incluir: "¿Con qué rapidez se puede preparar la línea para la siguiente especificación del producto?".
Cambiar de una especificación de blíster a otra no es simplemente reemplazar un molde. Dependiendo del producto y del diseño del blíster, puede ser necesario cambiar o ajustar varias estaciones de trabajo, entre ellas:
Por ejemplo, un tamaño diferente de tableta o cápsula puede requerir una nueva disposición de las cavidades, mientras que un tamaño diferente de la placa de blíster terminada puede afectar tanto a las herramientas de conformado como a las de corte. Cada estación adicional se convierte en otra fuente potencial de tiempo de ajuste si su posicionamiento no es repetible.
Por eso, el diseño del cambio de herramientas es más importante que la cantidad de tornillos. La verdadera cuestión es cuánto trabajo de alineación queda después de instalar las nuevas herramientas.
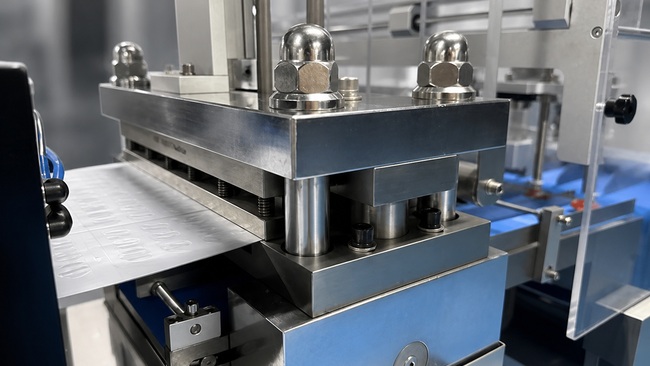
El principal problema del cambio de formato en las máquinas de blíster tradicionales no radica simplemente en que los operarios tengan que quitar más tornillos o levantar más piezas del molde. Gran parte del proceso depende de la experiencia y la intuición del técnico con la máquina.
Una vez instalados los moldes superior e inferior, aún se requiere alineación manual. Pequeñas desviaciones pueden afectar la posición de conformado, la precisión del sellado o la alineación del corte. Es posible que el técnico deba aflojar la herramienta, moverla ligeramente, volver a apretarla y realizar otra prueba. Este proceso puede repetirse varias veces hasta que la posición sea la correcta.
Dado que este ajuste depende en gran medida del criterio personal, el tiempo necesario puede variar mucho de un operador a otro.
Según nuestra experiencia, incluso un técnico experimentado puede necesitar más de una hora. Un operario sin la experiencia suficiente puede tardar medio día y aun así no lograr realizar el ajuste correctamente.
Para un fabricante por contrato, esto supone un riesgo práctico para la producción: la eficiencia depende no solo de la máquina, sino también de quién realiza el cambio ese día.
Si solo uno o dos técnicos experimentados pueden realizar la alineación del molde de forma fiable, se convierten en un cuello de botella cada vez que la producción necesita cambiar a otra especificación.
Por lo tanto, el cambio tradicional puede afectar a:
El objetivo de un sistema de relevo más sencillo no es simplemente que el mismo técnico trabaje más rápido. Esto hace que el proceso sea más consistente y reduce la dependencia de la experiencia individual de cada técnico.
En los modelos y configuraciones aplicables de máquinas de envasado en blíster Rich Packing, las estaciones clave de cambio de molde utilizan una estructura modular con posicionamiento fijo.
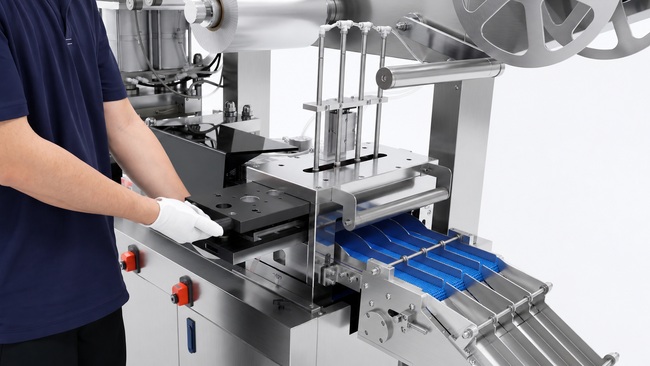
En lugar de pedirle al técnico que instale los componentes superior e inferior del molde por separado y luego busque manualmente la posición de funcionamiento correcta, el conjunto del molde se puede manejar como un módulo completo. Las estructuras de posicionamiento fijas guían el módulo de vuelta a su ubicación prevista.
El proceso básico de cambio queda de la siguiente manera:
Para los modelos y configuraciones aplicables, un operario capacitado puede completar el cambio completo del molde de la máquina en aproximadamente 15 minutos, dependiendo del formato del blíster y la configuración de la máquina.
La clave no reside simplemente en lograr un cambio de molde en 15 minutos. La mejora más significativa es que el operario ya no necesita depender tanto de la alineación manual repetida o de su experiencia personal para encontrar la posición correcta del molde después de cada reemplazo.
El objetivo es transformar el cambio de una tarea que depende de la experiencia en un procedimiento operativo más estandarizado.
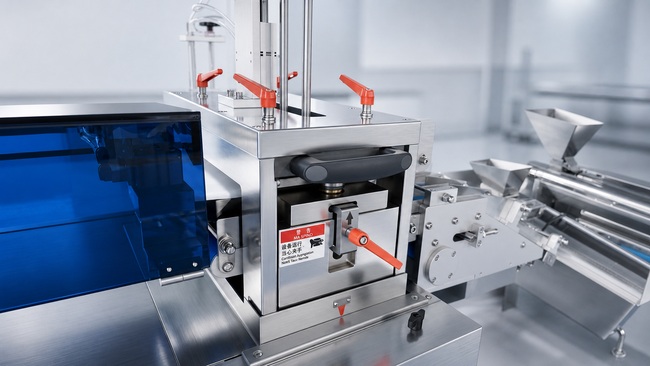
La estación de corte es una de las áreas donde el cambio de moldes tradicional puede resultar particularmente problemático. Los moldes de corte superior e inferior deben funcionar en la posición relativa correcta.
Si la alineación es incorrecta, la placa de blíster terminada puede presentar bordes irregulares, dimensiones incorrectas o cortes incompletos. En una configuración tradicional, el operario podría necesitar aflojar el molde de corte, reposicionarlo, volver a apretarlo y realizar otra prueba varias veces antes de alcanzar una posición de corte aceptable.
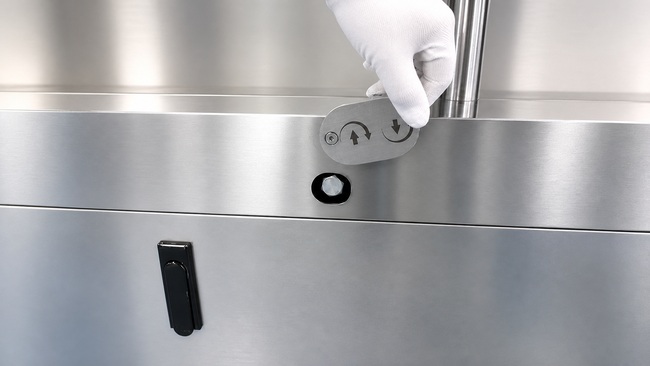
Rich Packing utiliza una estación de corte modular tipo cajón en las configuraciones aplicables. El troquel de corte completo se puede extraer como un solo módulo. Cuando cambia el formato del blíster, el operario retira el módulo actual, inserta el nuevo en la ranura de posicionamiento fija y lo bloquea en su lugar.
Esto reduce la necesidad de posicionar manualmente los componentes de corte superior e inferior. Para los fabricantes que necesitan cambiar de formato según su propia estructura de pedidos, la ventaja práctica radica en ahorrar tiempo al no tener que buscar la posición de corte correcta antes de comenzar un nuevo lote.
También ayuda a reducir las pruebas innecesarias que se realizan únicamente para corregir la alineación del corte, lo que a su vez puede reducir el consumo de material de embalaje durante la configuración.
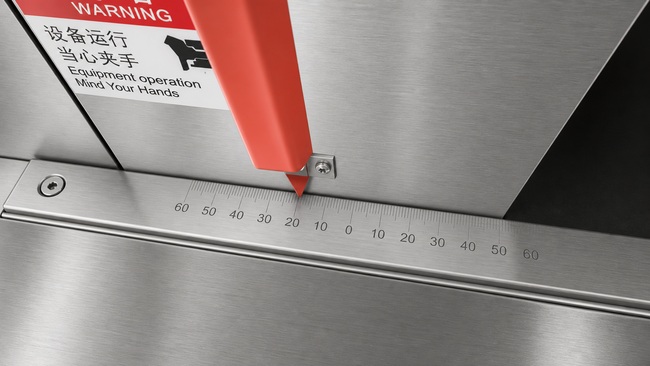
El mismo principio se aplica a la estación de conformado. En una máquina de blíster tradicional, los moldes de conformado superior e inferior suelen instalarse por separado, seguidos de un ajuste manual para garantizar una alineación precisa de las cavidades.
Con una estación de conformado modular, el conjunto completo del molde se ensambla como una sola unidad. Los operarios simplemente deslizan el módulo en su ranura de posicionamiento fijo y lo bloquean en su lugar, lo que reduce el trabajo de ajuste y hace que los cambios sean más uniformes.
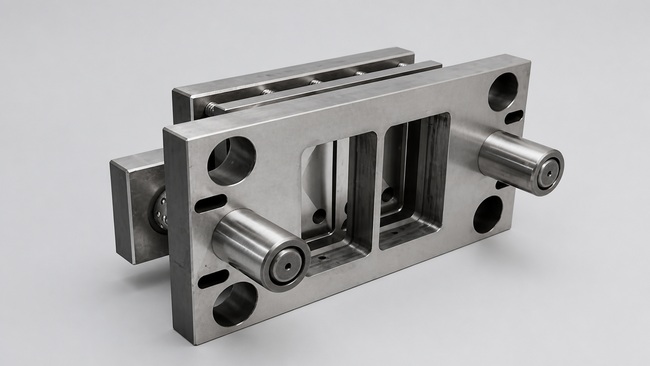
La facilidad para sustituir los moldes solo resulta útil si las herramientas también pueden mantener un rendimiento estable durante la producción a largo plazo.
Rich Packing utiliza acero para herramientas japonés DC53 para la matriz de corte. Este material ofrece alta dureza, resistencia al desgaste y estabilidad dimensional. Con un funcionamiento y mantenimiento adecuados, la matriz de corte puede permanecer en servicio durante más de 15 años. Para un fabricante por contrato que utiliza una línea para diferentes productos de clientes, unas herramientas duraderas reducen otra fuente de interrupciones. Una matriz de corte de uso frecuente debe seguir produciendo dimensiones de placa final uniformes y bordes limpios en repetidas series de producción.
La superficie de corte también ayuda a producir bordes lisos en las ampollas, reduciendo los bordes ásperos o afilados durante la inspección, el embalaje y la manipulación.
En términos prácticos, la calidad de la matriz de corte afecta la precisión del corte, el aspecto del acabado del blíster, la vida útil de las herramientas, la frecuencia del mantenimiento y la consistencia de la producción.
|
Comparación |
Cuchilla de corte DC53 |
Cuchilla de corte convencional |
|
Resistencia al desgaste |
★★★★★ Excelente |
★★★☆☆ Estándar |
|
Tenacidad |
Alta dureza con gran resistencia al astillamiento. |
Más susceptible al desgaste de los bordes o al astillamiento con el uso continuo. |
|
Retención de bordes |
Mantiene una línea de corte afilada para la producción a largo plazo. |
Requiere afilado o reemplazo más frecuente. |
|
Estabilidad de corte |
Rendimiento de corte constante durante ciclos de producción prolongados. |
El rendimiento disminuye gradualmente a medida que la cuchilla se desgasta. |
|
Frecuencia de mantenimiento |
Bajo |
Relativamente alto |
|
Typical Service Life |
Up to 12+ years under normal operating and maintenance conditions |
Heavy-duty use: replacement every 10–12 months |
|
Downtime |
Fewer blade changes and less maintenance downtime |
More frequent maintenance may interrupt production |
|
Long-Term Value |
Higher durability and lower long-term replacement cost |
Lower initial cost but higher replacement frequency |
“Reduced downtime” is correct, but it is too general to explain the full value of faster mold changeover for contract manufacturing.
A traditional changeover can take an experienced technician more than one hour, while an operator without enough experience may spend half a day and still struggle with alignment. Reducing this dependence frees experienced technicians from repeatedly handling routine format changes.
During mold adjustment, the machine is not producing saleableblister packs. A shorter and more predictable changeover therefore increases the amount of available production time between batches.
Manual alignment normally requires trial runs. Every additional test can consume PVC, aluminum foil and, depending on the setup procedure, product. More accurate repeat positioning helps reduce unnecessary adjustment runs.
If changeover time varies from just over one hour to half a day depending on technician experience, production managers have difficulty building a reliable schedule. A standardized process makes the interval between two specifications easier to estimate.
For contract manufacturers, predictability can be just as valuable as speed.
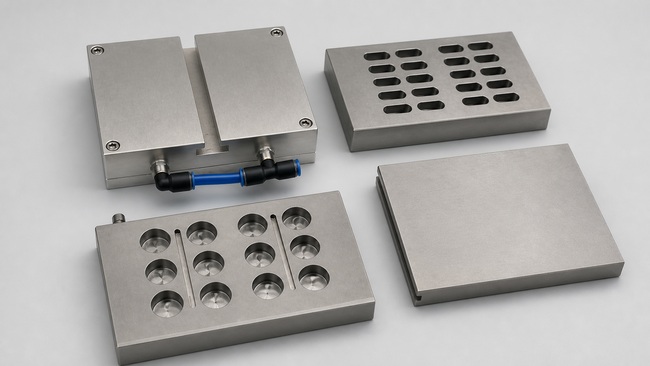
For a factory producing one blister format continuously, changeover design may not be the first purchasing consideration. For a CDMO, OEM manufacturer or pharmaceutical contract manufacturer, the situation is different.
Before purchasing a blister packaging machine, do not only ask for maximum production speed. Also ask:
These questions often reveal more about suitability for contract manufacturing than maximum cycle speed alone. For multi-product production, availability, repeatability and changeover time all contribute to actual usable capacity.
Even when the mechanical structure is designed to simplify changeover, operators still need to understand the correct installation sequence, locking procedure and parameter settings.
Rich Packing provides supporting technical documents, operating manuals and mold installation tutorials with the machine. Remote video guidance is also available for mold installation, parameter adjustment, machine operation and troubleshooting.
When required, engineers can provide on-site installation, commissioning and operator training.
For contract manufacturers, this support matters because new products and new mold sets may be introduced after the original machine installation. The objective is therefore not only to complete the first setup, but also to help operators manage future format changes reliably.
For a pharmaceutical contract manufacturer, CDMO or OEM plant, mold changeover is not a minor maintenance detail. It directly affects how efficiently the production line can move from one product specification to the next whenever customer demand requires a change.
Traditional mold changeover can be highly dependent on technician experience. Even an experienced technician may need more than one hour, while an operator without sufficient experience may spend half a day and still struggle to complete the adjustment correctly. This creates downtime, setup waste and uncertainty in production planning.
On applicable Rich Packing blister packaging machine configurations, modular mold structures, drawer-style cutting modules and fixed positioning are designed to reduce repeated manual alignment. A trained operator can complete the complete mold changeover in approximately 15 minutes, depending on the specific blister format and machine configuration.
Combined with Japanese DC53 cutting dies and technical support for operator training, the design helps make changeover more repeatable and less dependent on individual technician feel.
For contract manufacturers, the right blister packaging machine is not only the one that runs fast. It is the one that can be prepared for the next specification with less downtime, less adjustment and less uncertainty.
El tiempo necesario depende de la estructura de la máquina, el formato del blíster y la experiencia del operario. Con un sistema tradicional, incluso un técnico experimentado puede necesitar más de una hora, mientras que un operario sin experiencia puede tardar medio día y aún así tener dificultades con el ajuste. Para los modelos y configuraciones modulares de Rich Packing aplicables, un operario capacitado puede completar el cambio de molde en aproximadamente 15 minutos.
Los fabricantes por contrato, las CDMO y los fabricantes farmacéuticos OEM pueden necesitar gestionar diferentes especificaciones de clientes en la misma línea de producción. Un cambio de formato más rápido y repetible reduce el tiempo de inactividad entre lotes y disminuye la dependencia de la planificación de la producción respecto a la experiencia de cada técnico.
Dependiendo del producto y del diseño del blíster, el cambio de formato puede implicar la estación de formado, el sistema de alimentación, la estación de termosellado, la estación de codificación de lotes y la estación de corte.
Sí, siempre que la máquina esté equipada con los moldes correspondientes y el producto se encuentre dentro del rango de aplicación de la máquina. Los diferentes tamaños de tabletas o cápsulas, la disposición de las cavidades y las dimensiones del blíster final pueden requerir herramientas diferentes.
La alineación manual tradicional suele depender en gran medida de la experiencia del técnico. Una estructura modular con posicionamiento fijo está diseñada para reducir esta dependencia. Tras la formación adecuada, los operarios habituales pueden completar muchos pasos de cambio de configuración de forma más consistente en las configuraciones aplicables.
La alineación tradicional puede requerir varias pruebas antes de lograr las posiciones correctas de conformado, sellado y corte. Un posicionamiento más repetible reduce los ciclos de ajuste innecesarios, lo que contribuye a disminuir el consumo de PVC, papel de aluminio y producto durante la configuración.
Además de la velocidad de funcionamiento, compruebe el procedimiento real de cambio, el método de posicionamiento del molde, el tiempo de sustitución de las herramientas, los requisitos del operario, el número de pasos de ajuste, el desperdicio previsto durante la configuración y el soporte técnico disponible después de la entrega.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Correo electrónico : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Red IPv6 admitida