




 Casa
 Productos
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

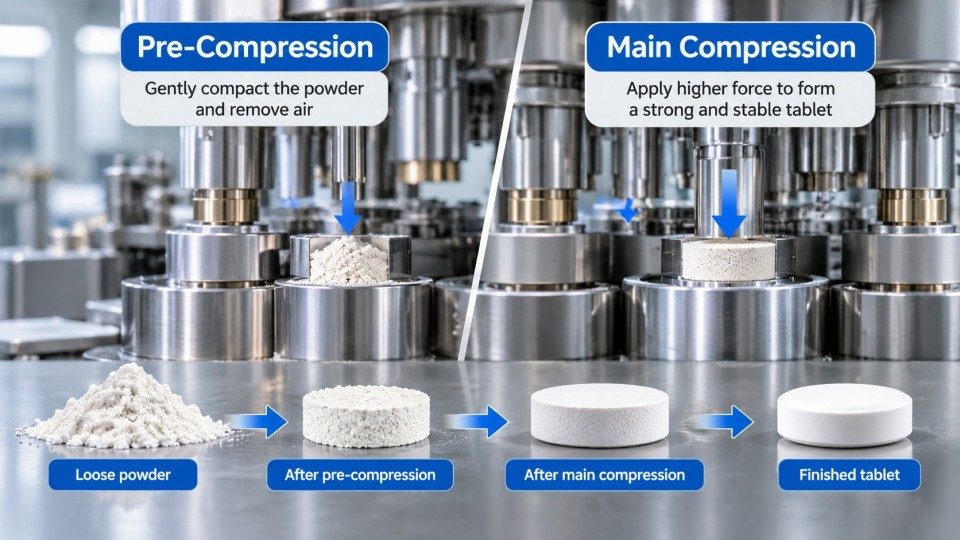
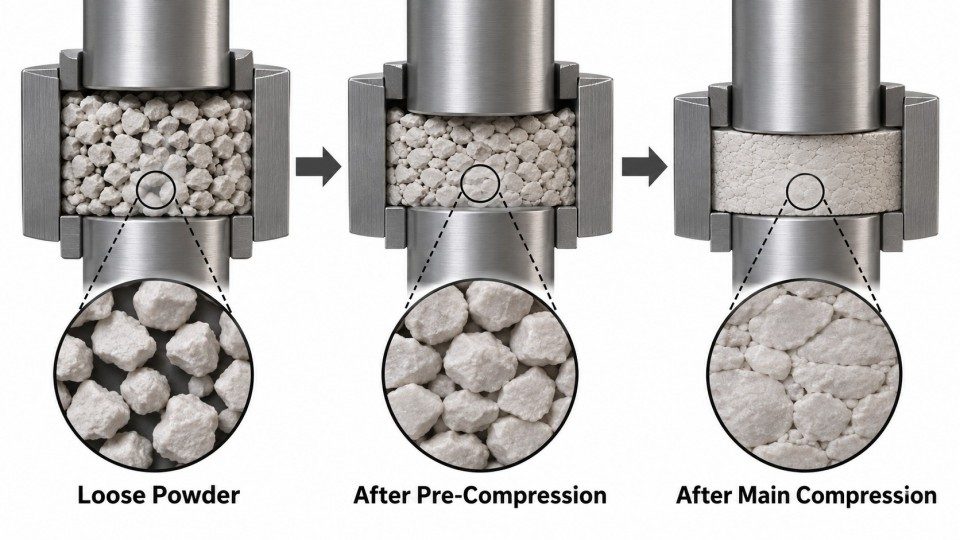
La compresión previa y la compresión principal son dos etapas separadas en una tableta rotativa. La compresión previa compacta inicialmente el polvo, ayuda a que las partículas se acomoden y permite que el aire atrapado escape cuando las condiciones son adecuadas. La compresión principal aplica más presión para formar una tableta con la resistencia requerida.La diferencia clave es que la compresión previa prepara el lecho de polvo, mientras que la compresión principal trabaja en ese material ya compactado.
Ambas etapas afectan la dureza de la tableta, el descascarillado, la laminación y la consistencia de la producción. Sus resultados también dependen de la formulación, la velocidad de la torreta, el diseño del punzón y la rapidez con la que se aplica y libera la presión. Una fuerza mayor no produce automáticamente una mejor tableta.
Efectos principales en la calidad de las tabletas
La precompresión inicia la densificación del polvo; la compresión principal completa la compactación necesaria para la resistencia y la forma del comprimido. Ambas etapas utilizan punzones superiores e inferiores que actúan contra los rodillos de compresión, pero operan en diferentes puntos del ciclo de producción.
Después del llenado, la matriz se desplaza a la estación de precompresión. Los rodillos acercan los punzones, reduciendo el espacio ocupado por el polvo o los gránulos. Las partículas entran en contacto más estrecho, los espacios de aire más grandes se reducen y parte del aire puede escapar. Dependiendo del material, las partículas también pueden empezar a deformarse o romperse en piezas más pequeñas. El principio de funcionamiento de la prensa de comprimidos rotativaexplica la secuencia completa de llenado, compresión y expulsión.
La presión normalmente disminuye a medida que los punzones abandonan los primeros rodillos. El comprimido parcialmente formado llega entonces a la estación de compresión principal, donde una mayor carga crea un contacto más fuerte entre las partículas. Finalmente, se libera la presión y el comprimido es expulsado de la matriz. Unos punzones y matrices mal emparejados o desgastados pueden hacer que estas etapas sean menos consistentes.
|
Comparación |
Precompresión |
Compresión principal |
|
Posición |
Primera estación de compresión |
Segunda estación de compresión |
|
Propósito principal |
Asentar y compactar parcialmente el polvo |
Generar la densidad final y la resistencia del comprimido |
|
Qué ocurre con las partículas |
Reordenamiento, deformación inicial y posible liberación de aire |
Mayor deformación y unión más fuerte entre partículas |
|
Configuraciones principales |
Fuerza de precompresión y velocidad de carga |
Fuerza de compresión principal, velocidad de carga y tiempo de permanencia |
|
Efecto sobre la calidad |
Cambia cómo responde el polvo a la siguiente etapa |
Influye fuertemente en la dureza final y la integridad de la tableta |
La fuerza de compresión y la presión de compresión son diferentes.La fuerza es la carga aplicada por los punzones, normalmente expresada en kN. La presión describe esa carga sobre el área de contacto del punzón, por lo general en MPa. Una misma fuerza puede producir diferentes presiones en comprimidos de distintos tamaños. Por eso los parámetros no deben copiarse entre tamaños de utillaje sin verificar el proceso real.
La compresión principal suele realizar la mayor contribución a la resistencia final de la tableta, pero la precompresión puede cambiar la eficacia con la que funciona esa fuerza.Una tableta que está mal acondicionada durante la primera etapa puede comportarse de manera diferente a una con una compactación inicial más uniforme.
La precompresión cambia el grado de empaquetamiento de las partículas antes de que lleguen a los rodillos principales. Si ayuda a que el polvo se reorganice y libere aire, la compresión principal puede crear un comprimido más resistente sin un aumento en su fuerza máxima. Si la precompresión no es adecuada para el material, puede aportar pocos beneficios o introducir tensiones no deseadas.
Las investigaciones publicadas sobre formulaciones confirman que la relación entre ambas etapas depende del polvo que se esté comprimiendo. Algunas formulaciones responden bien a una fuerza inicial menor, mientras que otras responden de forma diferente.No existe un porcentaje universal de la fuerza de compresión principal que funcione como la mejor configuración de precompresión para todas las tabletas.
Aumentar la compresión principal tampoco es una solución ilimitada. Las tabletas pueden volverse más densas y resistentes a medida que aumenta la fuerza, pero la resistencia puede estabilizarse y una fuerza excesiva puede contribuir a defectos o interferir con otros requisitos del producto. Una configuración útil debe cumplir con algo más que un objetivo de dureza.
La dureza de la tableta por lo general significa fuerza de rotura: la carga necesaria para fracturar una tableta terminada, medida en N. La resistencia a la tracción, medida en MPa, toma en cuenta la geometría de la tableta cuando se utiliza un cálculo adecuado. Friabilidadmide cuánto material pierde una tableta debido al movimiento repetido y a la abrasión. Estas son propiedades relacionadas, pero no son intercambiables.
Una tableta puede pasar una prueba de fuerza de rotura y aun así desportillarse durante la manipulación. Otra puede ser mecánicamente fuerte pero fallar en la especificación requerida de desintegración o disolución. Revisar los problemas de dureza de las tabletas junto con la friabilidad de las tabletas ofrece una imagen más completa que observar únicamente la fuerza de compresión.
El peso, el grosor y la porosidad de la tableta pueden ayudar a explicar un cambio en la resistencia. Si una tableta se vuelve más dura porque sus partículas se empaquetan más estrechamente, eso no es necesariamente lo mismo que mejorar los enlaces entre esas partículas.
La velocidad de la torreta controla la rapidez con la que los punzones pasan por cada estación de compresión, mientras que el diseño de los punzones y de los rodillos afecta a cómo se genera y desciende la fuerza. Por esta razón, las mismas rpm no garantizan el mismo resultado de compresión en diferentes máquinas o con diferentes formulaciones.
El tiempo de permanencia se describe comúnmente como el breve periodo en el que un punzón se encuentra bajo alta compresión cerca del rodillo.Tiempo de permanencia geométricose estima a partir de la geometría y la velocidad de la máquina.Tiempo de permanencia basado en la fuerzase calcula a partir de la curva de fuerza medida utilizando un nivel de fuerza establecido. Ambas medidas están relacionadas pero no son idénticas.
La investigación que compara estas definiciones encontró que el tiempo de permanencia calculado de la máquina podía permanecer inalterado mientras que el tiempo de permanencia medido basado en la fuerza difería entre las mezclas de polvos y las condiciones de compresión. Para los operadores, la lección útil es simple: un ajuste de rpm cuenta solo una parte de la historia.
Una mayor velocidad de la torreta generalmente acorta el tiempo disponible para el llenado de la matriz y la compresión. Con algunos polvos, esto puede reducir la resistencia del comprimido o aumentar la variación de peso. Otras formulaciones toleran bien una mayor velocidad, por lo que una máquina más lenta no es automáticamente la mejor máquina. Los resultados de calidad reales deben determinar el rango de velocidad utilizable.
La forma de la cabeza del punzón y el tamaño y la posición de los rodillos de compresión influyen en la rapidez con la que se cierran los punzones, el tiempo que permanecen cerca de la fuerza máxima y cómo se libera la presión. Por lo tanto, un cambio en el utillaje o en el diseño de la prensa puede alterar la calidad del comprimido incluso cuando la fuerza máxima mostrada parece similar.
Una forma útil de ver el proceso es precompresión → liberación de presión → compresión principal → liberación final y expulsión. Cada paso puede afectar al siguiente. Al comparar prensas de comprimidos, examine el control de la compresión, el utillaje y la calidad de producción sostenida en lugar de centrarse únicamente en la velocidad máxima. Compruebe también el rendimiento del alimentador: una ventana de llenado corta puede generar variaciones en el peso del comprimido antes de que comience la compresión.
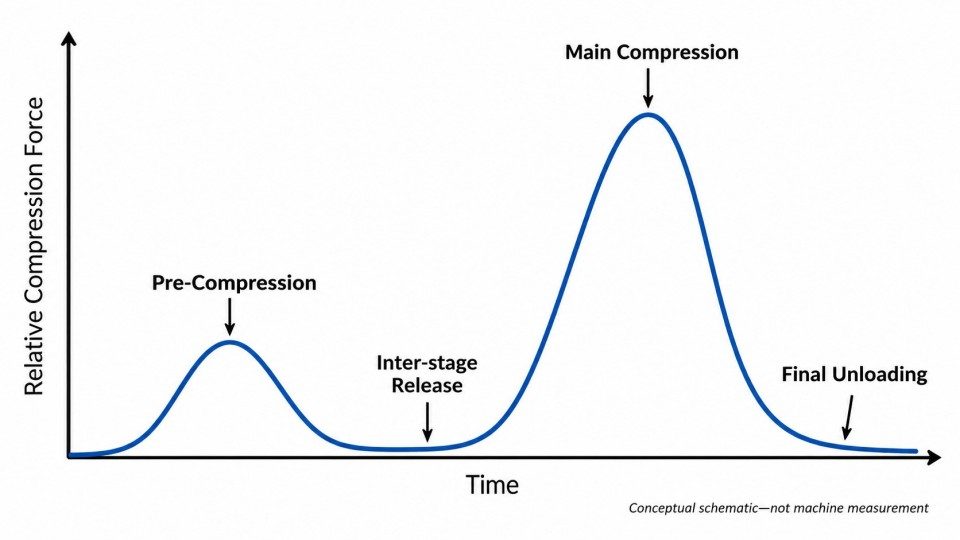
Curva conceptual de fuerza frente a tiempo en una prensa de comprimidos que muestra la precompresión, la liberación de presión y la compresión principal
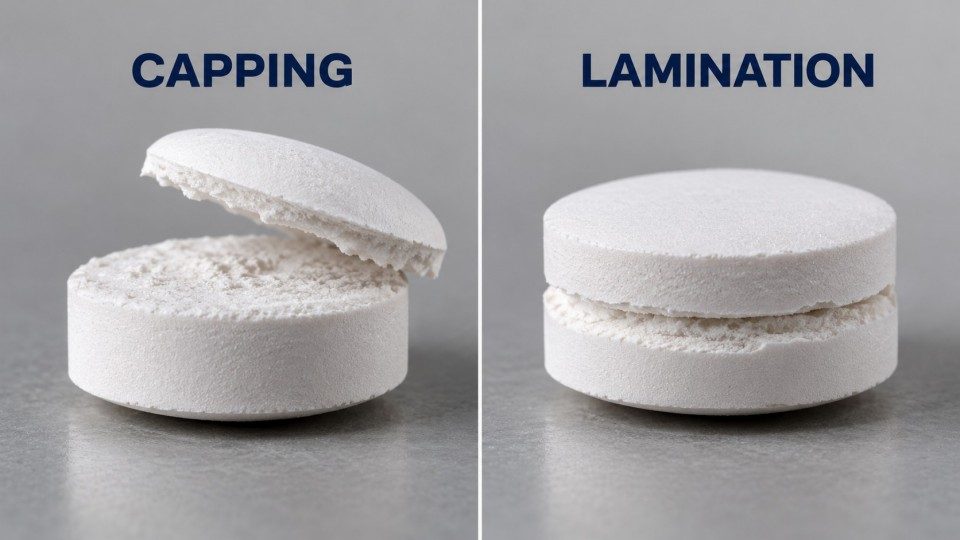
El agrietamiento horizontal y la laminación ocurren cuando un comprimido no puede soportar las tensiones creadas durante la compresión, la liberación de presión o la expulsión. El aire atrapado es una causa común, pero no es la única. Aumentar la fuerza de compresión sin identificar la causa puede empeorar el problema.
Si el polvo se comprime demasiado rápido, es posible que el aire quede atrapado a medida que se cierran los espacios entre las partículas. Cuando los punzones liberan presión, el aire se expande mientras las partículas recuperan parte de su forma original. Si los enlaces internos del comprimido son demasiado débiles, su parte superior puede separarse o su cuerpo puede dividirse en capas.
La precompresión puede ayudar al darle al polvo una oportunidad más temprana de asentarse y liberar aire. Las investigaciones también muestran que el aire atrapado puede contribuir a la expansión medida dentro de la matriz. Esto significa que una recuperación inusualmente grande después de la compresión no siempre proviene de la propia elasticidad del polvo.
La precompresión y la compresión principal funcionan como eventos separados, no simplemente como un único y largo apriete. En un estudio publicado sobre el agrietamiento, permitir que la primera carga cayera antes de la compresión principal evitó el agrietamiento en la formulación probada, mientras que mantener la carga continua no lo hizo. Esto no significa que todas las prensas necesiten el mismo intervalo; muestra por qué la etapa de liberación de presión puede ser importante.
La laminación también puede comenzar durante la expulsión, cuando la fricción entre el comprimido y la pared de la matriz crea tensión. Otras grietas se desarrollan a medida que el comprimido se expande después de la compresión. Las investigaciones han demostrado que estos diferentes mecanismos no responden todos a la precompresión de la misma manera. Si los defectos en los comprimidos persisten, examine cuándo y dónde se rompe el comprimido en lugar de aumentar repetidamente la fuerza.
Los diferentes polvos necesitan diferentes condiciones de compresión porque sus partículas se doblan, se rompen y se unen de distintas maneras. A continuación, la máquina añade otra variable: cómo aplica y libera la fuerza.
La celulosa microcristalina (MCC), un excipiente común en comprimidos, a menudo forma enlaces al cambiar de forma bajo presión. Algunos materiales de fosfato de calcio se comportan más como partículas frágiles y se rompen en pedazos más pequeños, creando nuevas superficies de contacto. Los polvos que se recuperan fuertemente después de la compresión o atrapan aire fácilmente pueden ser más sensibles a la velocidad y a la precompresión.
El tamaño de partícula, la humedad, el nivel de lubricante y la granulación también afectan al resultado. Un polvo puede empaquetarse densamente pero aun así formar comprimidos débiles si sus partículas no se unen bien. Los investigadores distinguen entre compresibilidad (la facilidad con la que el polvo se vuelve más denso), capacidades de compresión (cuánta resistencia se desarrolla a una presión dada) y compactibilidad (cuánta resistencia se desarrolla a una densidad dada). Estos términos ayudan a explicar por qué la densidad y la dureza no siempre aumentan juntas.
El punto práctico es que los ajustes probados con una formulación pueden no funcionar con otra, incluso cuando las dimensiones del comprimido son las mismas. Una relación fija de precompresión/compresión principal ignora estas diferencias de materiales.
Revise los rodillos de compresión, la forma de la cabeza del punzón, el utillaje soportado, el ajuste de la fuerza y las funciones de supervisión. Estas características influyen en cómo la fuerza llega al polvo. El desgaste de las herramientas, el mal estado de la matriz o un llenado inestable también pueden alterar el resultado con el tiempo. El utillaje de la prensa de comprimidos debe coincidir tanto con el material como con la forma prevista del comprimido.
Al realizar la selección de una prensa de comprimidos, compare el rango de control práctico de la máquina y su producción constante, no solo su fuerza máxima anunciada o su velocidad de producción. Esas especificaciones máximas no pueden predecir la calidad de los comprimidos para una formulación no probada.
Los mejores ajustes de precompresión y compresión principal son aquellos que producen repetidamente comprimidos que cumplen con los límites de calidad requeridos a la velocidad de producción prevista. No existe una relación de fuerza ni un objetivo de tiempo de permanencia únicos que sean adecuados para todas las formulaciones.
Mantenga constantes la formulación, el utillaje y el objetivo de peso del comprimido al comparar los ajustes aprobados. Observe los siguientes grupos en lugar de cambiar varias variables no relacionadas a la vez:
Un comprimido más resistente no es necesariamente un comprimido mejor si no supera la friabilidad, la desintegración u otras especificaciones. El mantenimiento rutinario de equipment maintenance farmacéutico también importa, ya que unas herramientas desgastadas y una alimentación inconsistente pueden hacer que un ajuste previamente estable deje de ser fiable.
Empiece por lo que muestra el comprimido defectuoso. Si los comprimidos son débiles e inusualmente porosos, compruebe si el polvo se está compactando adecuadamente. Si aparece el coronamiento a medida que aumenta la velocidad, investigue la liberación de aire, la velocidad de carga y el comportamiento del polvo. Si las capas se separan durante la expulsión, inspeccione la fricción de la matriz y el utillaje en lugar de asumir que una mayor precompresión resolverá el problema.
Para una máquina nueva, defina la gama de productos, el utillaje, la velocidad requerida, los controles de compresión y los criterios de aceptación de calidad en una especificación de requisitos de usuario (user requirement specification). Rich Packing puede debatir una configuración de compresión de comprimidos adecuada para estos requisitos, mientras que los ajustes específicos de la formulación final deben establecerse y confirmarse en el equipo previsto.
La conclusión: la precompresión prepara el polvo, la compresión principal forma el comprimido y ambas deben evaluarse mediante la calidad del comprimido terminado. La fuerza, la velocidad y el tiempo de permanencia son ajustes de la máquina; una resistencia constante, unas tasas de baja deficiencia y una producción fiable son los resultados que importan.
La precompresión compacta parcialmente y acondiciona el polvo. La compresión principal lo consolida aún más para formar la estructura y la resistencia finales del comprimido.
No. Una estación de precompresión independiente solo está disponible en máquinas diseñadas con esa característica.
No. A menudo es menor en la producción rutinaria, pero la relación útil depende de la formulación y de la máquina.
No existe una fuerza única adecuada para cada comprimido. Las propiedades del material, el utillaje, la velocidad y los objetivos de calidad determinan el ajuste.
Sí. Una precompresión adecuada puede mejorar el empaquetamiento y la unión de las partículas, pero el efecto debe confirmarse con el material real.
No. La resistencia puede dejar de aumentar y una fuerza excesiva puede contribuir a la aparición de defectos o afectar a otros requisitos de calidad.
No. Una mayor velocidad cambia el tiempo de llenado y compresión, pero el resultado depende de la formulación, el utillaje y el perfil de fuerza.
Puede ayudar cuando hay aire atrapado o antecedentes de carga. No puede corregir todos los defectos causados por la descarga o la expulsión.
La dureza se refiere comúnmente a la fuerza de rotura en N. La resistencia a la tracción expresa la resistencia en MPa utilizando un cálculo adecuado para la forma del comprimido.
Compare ambas etapas de compresión junto con la velocidad, el utillaje, el comportamiento del material y las pruebas de los comprimidos terminados según los procedimientos de producción aprobados.
Ruegger CE, Celik M. Pharmaceutical Development and Technology. 2000;5(4):495–505.
[2] Dwell Time on Tableting: Dwell Time According to Force Versus Geometric Dwell Time
Mohylyuk V. Pharmaceutical Development and Technology. 2024;29(7):719–726.
Vreeman GW, Sun CC. International Journal of Pharmaceutics. 2022;615:121514.
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Correo electrónico : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Red IPv6 admitida