




 Casa
 Productos
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.

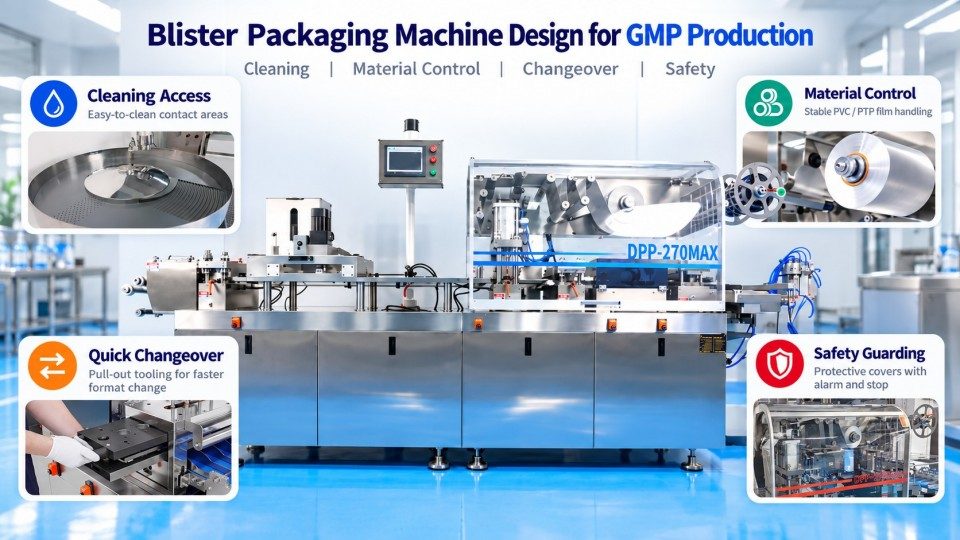
Máquina de envasado en blíster su diseño respalda las GMP al reducir los riesgos de contaminación, mejorar el control del material de envasado y facilitar la limpieza y el cambio de formato. Las superficies en contacto con el producto deben ser adecuadas para uso farmacéutico, las áreas de alimentación deben ser accesibles para la eliminación de residuos y la detección de material ayuda a prevenir el funcionamiento continuo con película de PVC o papel de aluminio rotos. Las herramientas extraíbles de formado, sellado y troquelado están diseñadas para acelerar el reemplazo de herramientas cuando cambian los formatos de los blísteres.
Las alarmas de seguridad, las guardas protectoras y las paradas de emergencia abordan los peligros relacionados con las piezas de la máquina que se calientan y se mueven. Estas características complementan los requisitos de las GMP sobre idoneidad de los equipos, limpieza y mantenimiento según la norma FDA 21 CFR 211.63–211.67. Su eficacia depende de una configuración adecuada del equipo, procedimientos operativos y comprobaciones funcionales. Para los fabricantes farmacéuticos, estos detalles de diseño influyen en el control de calidad del producto, la seguridad del operador y el tiempo requerido para el mantenimiento rutinario y los cambios de lote.
Las GMP no prescriben un diseño universal de máquina de blíster ni exigen que todos los modelos tengan los mismos sensores. Exigen que los fabricantes utilicen equipos adecuados para la operación prevista, los mantengan en condiciones controladas y eviten la contaminación y los errores de envasado. El diseño de la máquina hace que esas tareas sean más fáciles —o más difíciles— de realizar de manera sistemática.
Un alimentador con esquinas de difícil acceso puede retener polvo de comprimidos después de un lote. Un acceso deficiente a la estación de sellado complica la inspección tras un atasco de papel de aluminio; los cambios de material desorganizados aumentan los riesgos de confusión.
En los Estados Unidos, la norma FDA 21 CFR 211.63 cubre el diseño y la ubicación adecuados de los equipos; la 211.65 aborda las superficies que entran en contacto con productos farmacéuticos o materiales en proceso; y la 211.67 abarca los procedimientos escritos de limpieza y mantenimiento y sus registros. La sección 211.130 también exige controles contra confusiones en el envasado y el etiquetado, incluidas comprobaciones antes de que comience el envasado. El capítulo 3 de las normas GMP de la UE también exige una disposición y un diseño de los equipos que minimicen los errores y permitan una limpieza y un mantenimiento eficaces.
Un bastidor de acero inoxidable o un recinto protector no hacen que una máquina esté “certificada por las GMP” de manera independiente. Los fabricantes deben demostrar que los equipos, los métodos de limpieza, los procedimientos operativos y los controles de envasado funcionan para sus productos. La seguridad mecánica requiere una evaluación separada.
Evalúe el equipo vinculando los riesgos de producción con las características de diseño y las pruebas de ensayo.
Los puntos de contacto pequeños cerca de los alimentadores, guías, uniones y piezas extraíbles pueden retener polvo o fragmentos. El diseño higiénico combina materiales adecuados con acceso para la limpieza, la inspección y el mantenimiento.
En una línea de blísteres de comprimidos o cápsulas, el área de alimentación es especialmente importante porque el producto sin sellar queda expuesto antes de entrar en las cavidades. Los residuos pueden acumularse en los componentes del alimentador o alrededor de la ruta de transferencia del producto. Los operadores necesitan suficiente acceso para eliminar los restos de producto e inspeccionar las superficies antes de la siguiente operación.
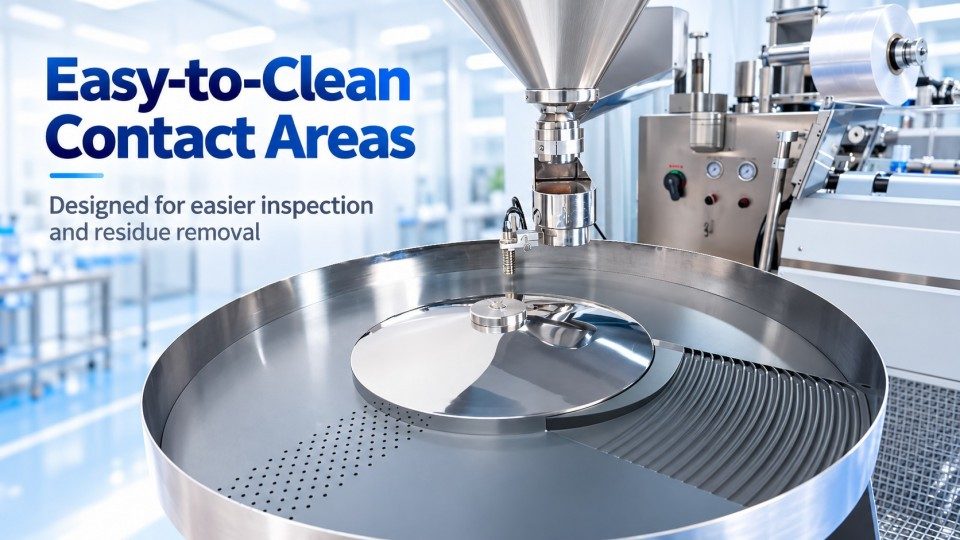
Los componentes en contacto con el producto deben utilizar materiales adecuados y fáciles de limpiar; el acero inoxidable 316 es una opción para las superficies expuestas a productos farmacéuticos. Esto favorece la durabilidad y la facilidad de limpieza del material, pero el grado de acero inoxidable por sí solo no demuestra la idoneidad para cada formulación o producto químico de limpieza. Los fabricantes también deben tener en cuenta el estado de la superficie, los sellos, el desgaste y la compatibilidad con su procedimiento de limpieza validado o justificado por otro medio.
Revise el alimentador, las superficies de contacto, las guías, las juntas y los elementos de sujeción. Las instrucciones de limpieza deben especificar el desmontaje de piezas, el montaje y la inspección previa al uso.
Los armarios eléctricos, los accionamientos y los puntos de lubricación generan necesidades de mantenimiento que difieren de las de las áreas expuestas de productos farmacéuticos. Un diseño bien concebido separa las zonas eléctricas y de contacto con materiales cuando resulta adecuado, lo que ayuda a reducir las oportunidades de contaminación relacionada con el mantenimiento.
La separación no crea un recinto estéril. El polvo, las juntas dañadas, las herramientas y los residuos de agentes de limpieza siguen requiriendo controles. Los métodos de limpieza dependen del producto y de los procedimientos del sitio; no se asumen funciones integradas de CIP o SIP.
La norma FDA 21 CFR 211.67 exige procedimientos escritos de limpieza y mantenimiento, que incluyan responsabilidades, métodos, inspección y registros. Para los cambios de formato entre diferentes productos, los fabricantes deben definir los límites de aceptación de residuos adecuados y demostrar la eficacia de la limpieza de acuerdo con su estrategia de control de la contaminación. La frecuencia y el alcance de las verificaciones adicionales dependen del riesgo, no de una regla arbitraria que exija una recalificación completa en cada cambio de utillaje.
La película de formación de PVC y la lámina de aluminio PTP deben avanzar sin romperse ni agotarse sin previo aviso. Al mismo tiempo, las superficies de sellado térmico y los mecanismos móviles de formación y troquelado necesitan una protección adecuada para los operadores.
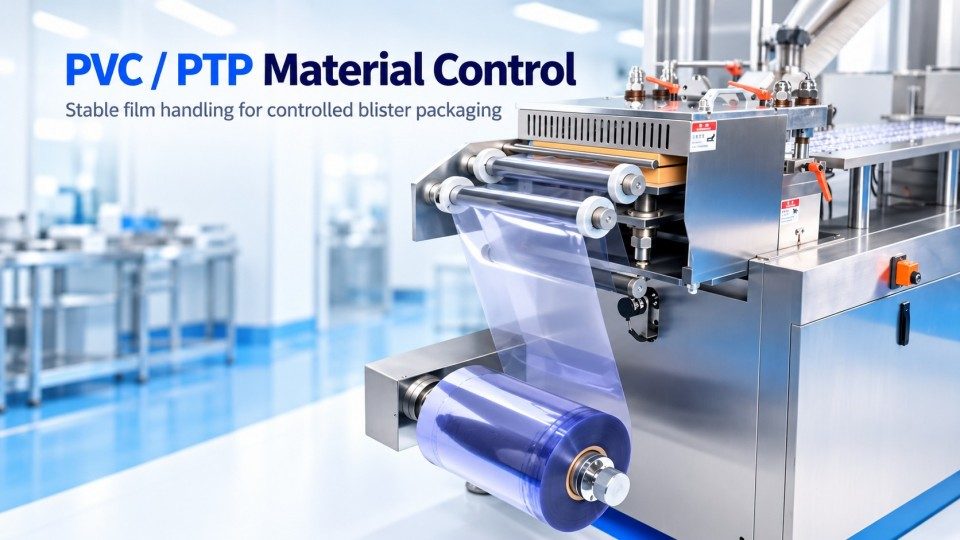
El PVC rasgado puede perturbar la formación de alvéolos; la lámina de cobertura rota puede dejar cavidades sin cubrir. El avance continuado también dificulta la identificación de los envases afectados.
Una envasadora en blíster bien diseñada puede detectar roturas en la película de formación de PVC y en la lámina de aluminio PTP y detenerse automáticamente cuando cuenta con esta protección. Una vez que el operador repara o sustituye el material, es necesario comprobar el recorrido de la banda y el registro. El material expuesto al fallo y al proceso de reinicio debe manipularse de acuerdo con el procedimiento aprobado de rechazo e inspección de la línea.
El agotamiento del material es una condición independiente. Las alarmas de fin de material notifican a los operadores cuando se agota el suministro de PVC o lámina PTP. Estas alertas ayudan a los operadores a responder ante un rollo vacío, pero no sustituyen a la prueba de integridad del sello, a la inspección de cavidades o a la verificación del material de envasado correcto.
Los protectores restringen el acceso a las piezas peligrosas mientras los operadores manejan la máquina. El modelo DPP-270Max de Rich Packing incluye cubiertas protectoras alrededor de sus estaciones de trabajo y una función de parada de emergencia. La apertura de la cubierta protectora entre las estaciones de termosellado y troquelado activa automáticamente una alarma y detiene la máquina.
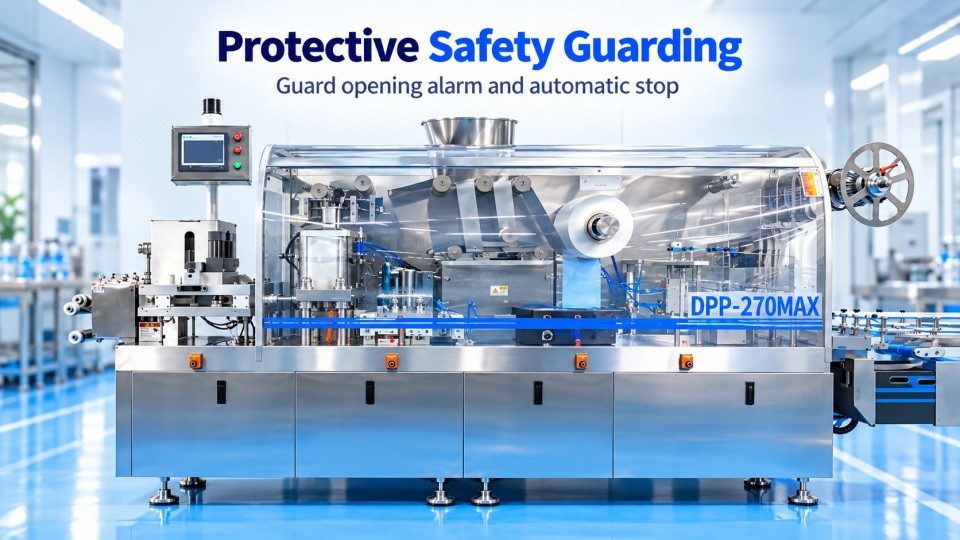
La alarma, la respuesta de parada y las condiciones de reinicio deben comprobarse frente a la documentación de seguridad aprobada durante las pruebas de aceptación de los equipos.
La norma ISO 12100 proporciona un marco para la evaluación de riesgos de las máquinas. La norma ISO 14120 cubre la construcción y selección de protecciones fijas y móviles, mientras que la norma ISO 14119:2024 aborda los dispositivos de enclavamiento utilizados con protectores. Se trata de normas de seguridad de maquinaria y no de sustitutos de la limpieza según las GMP o de los controles de envasado.
Antes de reanudar la producción, los operadores deben revisar la máquina y cualquier material afectado.
Ponga a prueba cada alarma especificada mediante ensayos seguros y documentados. Compruebe las respuestas ante roturas de PVC y papel de aluminio, las advertencias de agotamiento, los mensajes de fallo y las condiciones de reinicio. Para la cubierta protectora situada entre las estaciones de termosellado y troquelado, verifique tanto la activación automática de la alarma como la parada de la máquina. Pruebe la parada de emergencia conforme al procedimiento de seguridad aprobado independiente.
Cambios de formato en la blistera implican materiales de envasado, utillaje y liberación de lotes. Un trabajo mecánico más rápido reduce una parte del tiempo de inactividad; el arranque sigue requiriendo una liberación y comprobaciones aprobadas.
Una plataforma específica de empalme rápido de PVC hace que la sustitución de la película sea más manejable. En lugar de tener que lidiar para alinear los extremos sueltos de la película mientras se trabaja alrededor del trayecto de bobinado, los operarios disponen de un área designada para preparar la conexión. Esto ayuda a reducir las dificultades de manipulación durante la sustitución de rollos.
Los operarios deben seguir el procedimiento de empalme aprobado, confirmar la especificación y la alineación de la película, y excluir las secciones empalmadas no aptas de los envases terminados según sea necesario.
Sustituir la película de formación es solo una parte de un cambio de material. Cuando se utiliza papel de aluminio PTP impreso, los operarios deben verificar la especificación del papel, la identidad del producto, la resistencia y el arte final con respecto a las instrucciones de envasado aprobadas antes de reiniciar. Incluso un blíster formado y sellado correctamente no es aceptable si su papel impreso pertenece al producto o la concentración equivocados.
El modelo DPP-270Max de Rich Packing utiliza utillaje extraíble en las estaciones de formación, termosellado y troquelado. Este diseño reduce el trabajo mecánico necesario para los cambios de formato: los operarios pueden extraer un juego de herramientas existente e instalar uno de repuesto sin necesidad de desmontar extensamente los conjuntos circundantes.
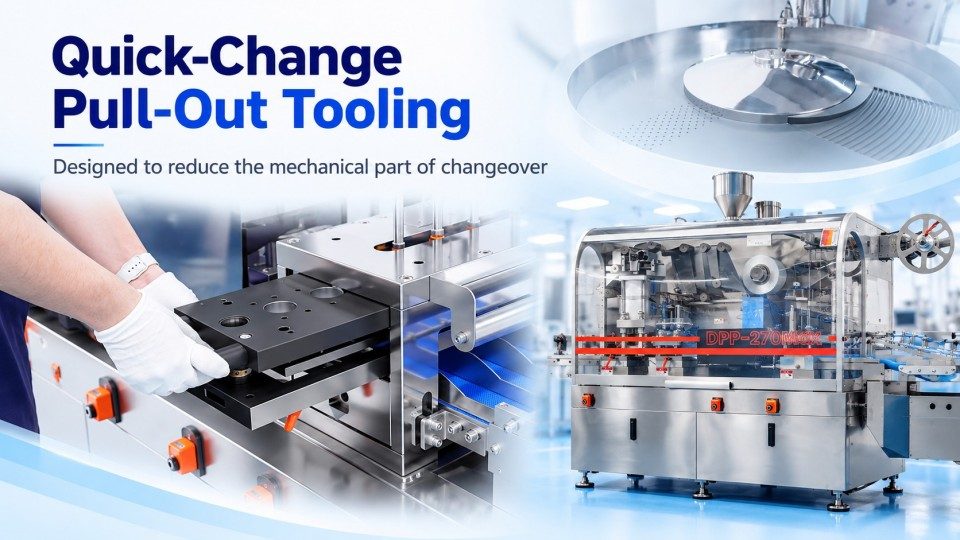
Tras la sustitución, los operarios deben verificar la identidad del utillaje, la instalación segura, la alineación y los parámetros para el siguiente formato de blíster. La profundidad de formación y el ajuste de la cavidad, las condiciones de sellado y la posición de corte requieren atención, ya que un cambio de utillaje puede afectar a la calidad del envase terminado.
La sustitución de utillajes es solo una parte del cambio de lote completo, que también abarca la limpieza, la liberación, la reconciliación de materiales, los envases de prueba y la aprobación. No se asume ningún tiempo de cambio fijo sin datos verificados específicos del modelo.
Antes de que comience el siguiente lote, se deben retirar los comprimidos o cápsulas anteriores, el PVC y el papel de aluminio sin usar, los materiales impresos, las secciones de banda rechazadas y los identificadores de lote según lo especificado por el procedimiento aprobado. El nuevo material y el utillaje deben coincidir con la orden de trabajo, y una persona autorizada debe confirmar que se han completado las comprobaciones requeridas.
Por ejemplo, tras cambiar de una concentración de comprimidos a otra, la mera instalación del troquel de formación correcto no descarta una confusión. Es posible que aún queden restos de papel de aluminio de cierre superior, comprimidos sobrantes o un trabajo de impresión sin cambiar. La norma FDA 21 CFR 211.130 aborda directamente el examen de los materiales de envasado y la inspección de las instalaciones de envasado antes de su uso. Los equipos de fácil acceso pueden hacer que dicha inspección sea más práctica, pero no pueden sustituirla.
Las revisiones de los equipos deben vincular cada requisito de usuario a un riesgo operativo y a una prueba documentada. Una característica de catálogo no es prueba de rendimiento en el emplazamiento de instalación.
|
Riesgo o requisito de producción |
Diseño o control relevante |
Comprobación práctica |
|
Roturas de PVC o papel de aluminio de cierre |
Detección de rotura de material y parada automática |
Poner a prueba de forma segura cada función de rotura de material; registrar la respuesta de la máquina y las condiciones de reinicio |
|
Agotamiento del rollo de PVC o papel de aluminio |
Alarma de agotamiento de material |
Confirmar que aparece la alarma correcta para cada material agotado |
|
Acceso a estaciones móviles o calefactadas |
Protecciones de seguridad, alarma de apertura de protecciones y parada automática, parada de emergencia |
Verificar la alarma y la parada de la máquina cuando se abre la cubierta especificada; probar la parada de emergencia frente al diseño de seguridad aprobado |
|
Presencia de polvo o fragmentos tras un lote |
Alimentador accesible y superficies en contacto con el producto |
Seguir el método de limpieza aprobado; inspeccionar las ubicaciones definidas y registrar los resultados |
|
Utillaje o formato de envasado incorrecto |
Piezas de formato identificadas y controles de configuración aprobados |
Verificar la identidad del utillaje, el posicionamiento, la sujeción, la identidad del material y los envases de arranque |
|
Cambio prolongado de utillaje mecánico |
Utillaje extraíble de formado, termosellado y troquelado |
Confirmar que el utillaje correcto se puede retirar, reemplazar, alinear y asegurar bajo el procedimiento de cambio aprobado |
|
Formado o termosellado deficiente después del cambio |
Parámetros controlados y verificaciones del proceso |
Inspeccionar la forma de la cavidad, el registro, la calidad del sello y el corte frente a los criterios de aceptación aprobados |
Estas verificaciones se pueden distribuir a lo largo del ciclo de vida de calificación. En la prueba de aceptación en fábrica (FAT), los equipos pueden confirmar las características mecánicas especificadas y simular alarmas definidas antes del envío. En la prueba de aceptación en sitio (SAT), pueden evaluar funciones que dependen de la instalación, los servicios auxiliares o el entorno de recepción. La calificación de instalación (IQ) documenta la instalación frente a los requisitos aprobados, mientras que calificación operacional(OQ) desafía las funciones y los límites operativos definidos. La calificación de desempeño (PQ), cuando corresponda, demuestra el proceso bajo sus condiciones de producción previstas. El Anexo 15 de las GMP de la UE describe un enfoque de calificación basado en riesgos; el plan de validación aprobado del sitio debe definir el alcance de las pruebas de acuerdo con los riesgos del sistema y los requisitos de usuario acordados.
La calidad del empaque también necesita su propia evidencia. Una alarma de rotura de película exitosa no prueba que cada blíster esté sellado adecuadamente. El termosellado depende de la combinación de materiales y de las condiciones operativas calificadas, incluida la temperatura, la presión y el tiempo de contacto cuando sea relevante para el equipo. El equipo debe utilizar pruebas y criterios de aceptación aprobados para confirmar la integridad del envase e inspeccionar las muestras después de la configuración, los cambios de material y el mantenimiento según sea necesario. No se debe asumir ninguna función particular de inspección por visión o de prueba de sellado en línea a menos que esté documentada en la máquina.
El equipo utilizado en la producción controlada por GMP debe ser fácil de limpiar y sus funciones relacionadas con la calidad deben ser verificables; la seguridad del operador requiere medidas de protección independientes. Compare las funciones de seguridad, el acceso de limpieza, el manejo de materiales y las características de cambio con sus requisitos de usuario, y luego confírmelos mediante pruebas adecuadas.
El modelo DPP-270Max de Rich Packing incorpora estas características de diseño de apoyo a las GMP: una plataforma de trabajo amplia y plana para facilitar la limpieza, componentes en contacto con el producto de acero inoxidable 316 y aleación de aluminio, y zonas eléctricas y de contacto con materiales separadas para ayudar a reducir los riesgos de contaminación cruzada. También cuenta con detección de rotura de material PVC/PTP con parada automática, alarmas de agotamiento de material, alarma de apertura de protección con parada automática, una plataforma de empalme rápido de PVC y utillaje extraíble de cambio rápido.
Contacte a Rich Packing para analizar la configuración de su aplicación de envasado en blíster.
Materiales en contacto con el producto adecuados, áreas de limpieza accesibles, manejo confiable de materiales y un diseño de equipos mantenible ayudan en conjunto. El fabricante también debe establecer los procedimientos, la calificación y los controles de producción documentados adecuados para el producto y el sitio previstos.
Principalmente abordan los riesgos de la maquinaria y la protección del operador. Las GMP se centran en la calidad de los medicamentos, la prevención de la contaminación y las operaciones controladas. Ambas son importantes, pero la seguridad de la maquinaria debe evaluarse en función de la evaluación de riesgos y las normas de seguridad aplicables.
Una película de PVC rota puede interrumpir la formación del blíster, mientras que el papel de aluminio roto puede dejar las cavidades del blíster sin sellar. En las máquinas equipadas con detección de rotura de material, el sistema detiene automáticamente la producción cuando se detecta una rotura. Los operadores deben reparar el material, comprobar su alineación e inspeccionar o rechazar los blísteres afectados antes de reiniciar.
No. El grado del material es solo un aspecto del diseño higiénico. La compatibilidad de contacto, la accesibilidad, el estado de la superficie, la eficacia de la limpieza, el mantenimiento y los procedimientos de calidad de la planta influyen en la idoneidad.
Las herramientas extraíbles de formado, sellado y troquelado aceleran la parte mecánica de los cambios de formato de blíster al simplificar la extracción y sustitución del utillaje. La limpieza, el despeje de línea, las comprobaciones de material correcto, la verificación de la configuración y la documentación requerida siguen siendo pasos separados antes de que se pueda reiniciar la producción.
La FAT puede probar funciones específicas antes de la entrega; la IQ verifica la instalación; la OQ evalúa las funciones operativas y los límites definidos; y la PQ, cuando procede, confirma el rendimiento del proceso en las condiciones previstas. El plan de calificación debe reflejar el riesgo del producto, la configuración de la máquina y los requisitos de usuario acordados.
1. U.S. FDA, 21 CFR Part 211, especialmente §§211.63, 211.65, 211.67 y 211.130
2. European Commission, EudraLex Volume 4, Part I, Chapter 3: Premises and Equipment
3. ISO, ISO 12100:2010, Evaluación de riesgos y reducción de riesgos
4. ISO, ISO 14120:2015, Resguardos fijos y móviles
29+ years in pharmaceutical machinery, covering capsule filling, tablet pressing, blister packaging, tablet and capsule counting, cartoning, GMP production, and overseas machine service.
Correo electrónico : manager@richpacking.cn
Building D, No. 226, Beishan Qiaotou Street, Haizhu District, Guangzhou City, Guangdong Province, China


 Red IPv6 admitida